知,此工件采用复合模冲压,所以模具为复合模。
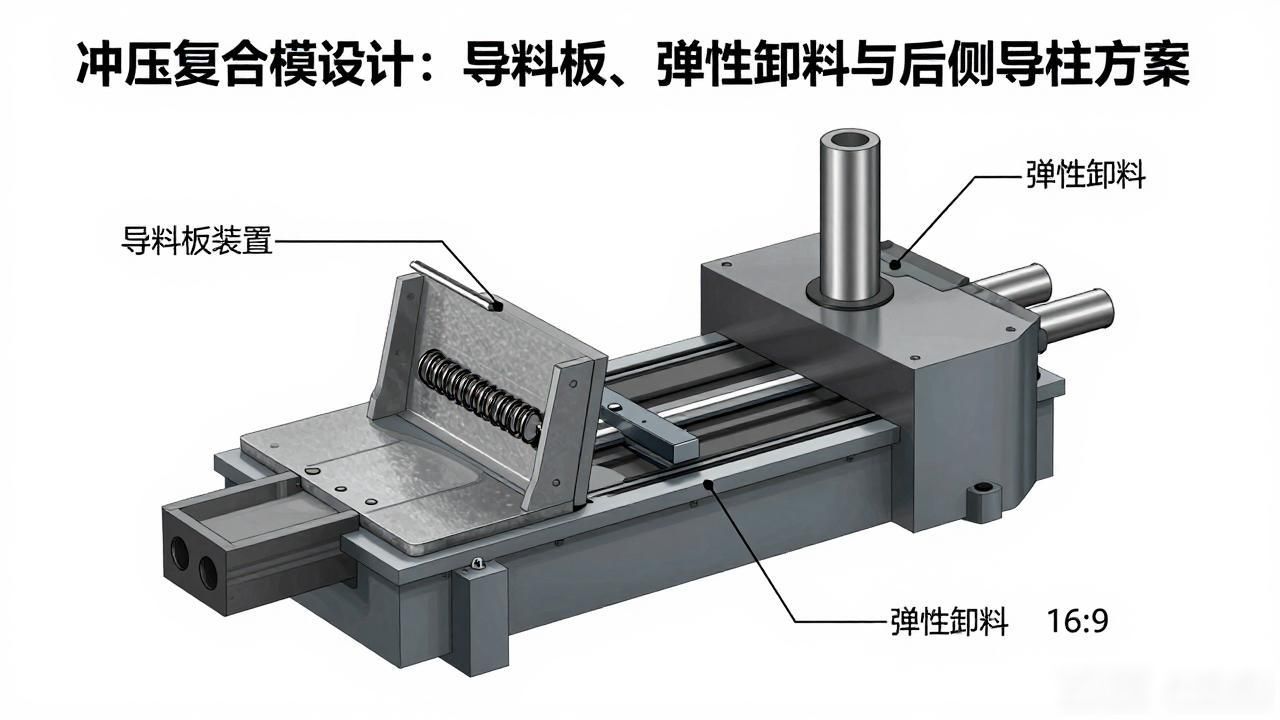
条料被这模具采用着, 所以定位方式得选择, 控制条料送进方向要靠导料板, 并且没有侧压装置。
控制条料送进步距采用固定挡料销定位。
之所以选择卸料出件方式, 是因为工件厚度相对较厚, 且工件尺寸较大, 导致卸料力比较大, 所以采用固定卸料板。又因为这是复合模, 因此采用弹性打件装置, 并且利用装在压力机台下的标准缓冲器来提供压边力。
选择导向方式, 是为了提高模具寿命, 是为了提高工件质量, 还考虑到送料, 还考虑到模具安装, 这款复合模具采用后侧导柱那种导向方式。
此模具中的主要零部件设计工作里, 工作零件有冲孔凸模、落料凹模、落料凸模、弯曲凹模, 将其作成凸凹模, 冲孔凹模、弯曲凸模同样也做成凸凹模。
冲孔凸模进行设计, 是依据所冲的孔的形状, 并且结合加工的便利性, 把冲孔凸模设计成如下形式, 其中包括凸凹模设计、弯曲凸模、冲孔凹模;此模具结合工件外形且考虑加工的方便性, 凸凹模能够设计成如下的结构, 有落料凹模设计;落料凹模可采用整体结构, 能够用线切割机床加工,在安排凹模于模架上的位置时应考虑到所计算的压力中心的数据, 要将压力中心与模柄中心线重合。
其轮廓尺寸如下所示。
经过查表得出, 凹模的厚度, 等于凹模的壁厚, 还等于凹模的宽度, 将其圆整, 到凹模长度, 选取送料方向, 凹模的轮廓尺寸, 为具体结构, 如下所示。
设计本套模具来定位零件, 这套模具运用固定挡料销进行定位, 其定位是可靠的, 挡料销所采用的结构形式为型。
导料板内侧与条料接触, 外侧和凹模齐平, 导料板与条料间间隙选取, 据此确定导料板宽度, 导料板厚度可查表获取, 导料板采用钢材制造, 热处理硬度为特定数值, 用螺钉和销钉固定于凹模上, 导料板进料端装有承料板。
进行卸料部件设计时, 卸料板的设计方面, 卸料板的周界尺寸, 和凹模的周界尺寸是一样的, 其厚度为给定数值, 而且卸料板是采用钢制造的, 其淬火硬度为相应硬度值。
在卸料板上设置卸料螺钉, 其公称直径为某一数值, 螺纹部分为特定规格, 卸料螺钉尾部要留有充足的行程空间, 卸料螺钉拧紧后, 需让卸料板超出凸模端面, 存在误差时, 能够通过在螺钉与卸料板之间安装垫片来进行调整。
先进行模架来设计, 还有其他零部件的设计, 其中模架设计方面, 该模具所采用的是后侧导柱模架, 对于此模具, 其导柱安装的位置是在模具的后侧地方, 这样的安排是有利于送料的合理安排以及模具装配工作的开展的。
根据凹模周边大小, 来挑选模架相应规格, 如下: 导柱分别是, , 导套呢, 分别为, 上模座的尺寸, 下模座的尺寸, 再就是模具的闭合高度, 凹导闭, 上垫板, 固定板, 落凸卸, 下模座, 模柄, 设计这一套模具冲压力不小, 模具构架从纵向看比较宽, 并且还有导柱, 所以选择凸缘模柄, 借助个螺钉把它固定在上模座, 模柄凸缘与上模座的窝孔运用的是过渡配合。
模柄的安装端直径为。
这个固定板的设计情况是这样, 它采用的是矩形这个结构形式, 它的平面尺寸, 和凹模的外形尺寸是一样的, 它的厚度是特定数值, 在它上面钻有相应的螺钉孔, 还有销钉孔, 它所使用的材料是钢。
针对本套模具, 因其冲压力十分大, 由于倘若在工作时不采取措施, 就极有可能压坏模座, 所以呢就得设置垫板, 垫板的其外形尺寸呀, 与固定板是一样的, 并且呢还得把螺钉及销钉孔考虑进去, 至于其具体形状, 能在零件图当中看到。
螺钉的设计, 销钉的设计, 螺钉与销钉可不作另行设计, 能够在标准当中选取来使用, 依据凹模的厚度而言, 选用螺钉, 其形状是内六角, 长度按照具体的使用情况去选用, 销钉同样如此。
经过对冲压设备选用的校核, 得出选择开式可倾压力机能符合本模具压力要求的结论。
给定压力下, 滑块运行的行程范围之内, 所能达到的最大闭合高度, 以及该高度的调节量, 滑块中心与床身之间的距离, 工作台的具体尺寸包括左右方向以及前后方向, 垫板的厚度数值, 模柄孔的尺寸涵盖直径和深度, 拼合工作台板的尺寸规格, 最大倾斜角度数值, 模具进行装配时, 依据复合模具装配的要点, 选择凹模作为装配的基准部件, 首先安装下模部分, 接着安装上模部分, 随后调整间隙并进行试冲操作, 最后针对出现的问题进行返修处理。
具体的装配情况可查看相关表格, 关于表底座模具的装配, 其序号工序有着工艺说明, 在凸凹模预配时, 要在装配前认真仔细地检查各个凸模的形状以及尺寸, 同时还要检查凹模的形孔, 看其是否跟图纸所要求的尺寸精度以及形状相符合。
将各凸模分别与相应的凹模相配,检查其间隙是否加工均匀。
不合适者应重新修磨或更换。
凸模组装时通过凸模孔来定位, 把各个凸模逐个都压入到凸模固定板的形孔当中, 且拧紧使其达到牢固状态, 装配下模时要在下模座上划出中心线, 依据中心线预安装凹模, 导料板等部件, 在下模座上利用已加工完成的凹模分别去确定其螺钉孔的位置, 接着分别进行钻孔、攻丝操作, 把下模座、凹模、初始挡料销、固定挡料销、弹簧装配到一起, 并用螺钉紧固, 打入销钉, 装配上模时在已安装好的下模上面放置等高垫铁, 接着在凹模中放入纸片, 而后将凸模与固定板组合体装入凹模, 预先安装上模座, 划出与凸模固定板相对应的螺孔销孔位置并进行钻铰螺孔销孔操作, 用螺钉把固定板组合垫板上模座连接在一起, 但先不要拧紧, 将卸料板安装到已装入并固定在下模座的凹模上面。
在复查凸凹模间隙, 且将其调整至合适状态之后, 进行紧固螺钉切纸检查, 当检查结果合适时, 打入销钉试冲, 接着进行调整装机试冲, 并且要根据试冲得出来的结果作出相应的调整, 最后进行设计总结, 本课程设计是在我们完成了三年的模具设计与制造专业课程以后开展的, 它是对我们三年期间所学课程的又一次深入、系统且具有综合性的复习, 同时也是一次理论联系实践的训练。
它在我们的学习中占有重要的地位。
在这次毕业设计当中, 我在再次复习所学知识之际, 还学到了好多新知识对于那些本来知之半解的理论, 也有了更进一步的认识。
特别是, 原来所学的那一些专业基础课, 像机械制图, 模具材料, 公差配合与技术测量, 冷冲模具设计与制造等, 有了更为深刻的理解, 这能让我进一步明了, 怎样将这点知识运用到实际的设计里。
同时, 这还让我对模具设计过程中需考虑的问题有了更清晰的认识, 比如说, 怎样去制造模具, 才能做到既可以满足使用要求, 又不会造成材料浪费, 既能保证工件的经济性, 又兼顾加工工艺的合理性。
在设计进程里, 借助冲压手册, 对模具制造简明手册加以查询, 就模具标准应用手册这样重要设计的相关问题展开查询, 我知晓了要凭借更多的途径, 去知悉我所要开展的设计, 以此让设计更具备合理性。
也使我学会了设计过程中对资料的查询和运用。
对底座零件展开设计, 这让我对复合模有了深入的认知, 尤其是针对那种具备刚性打件卸料装置的设计。
复合模主要零件的加工普遍较为复杂, 大多采用线切割来加工, 难以从纯理论层面精确计算得出, 通常需要在试模之后再予以调整。
在模具设计经过里, 碰到了一些棘手难处理情况 , 虽说设计时针对的这些予以了解决, 然而仍然觉得这些方案这儿并不像所期望那般令人满意 , 像压力计算之际需选用公式 , 凸凹模间隙进行计算 , 卸件顶件装置要做出选用 , 模架也要进行选用以及调整 , 这些均能够给予进一步 调整 , 以此让生产效率得以提升。
由于工件形状呈现规则状态, 所以针对压力的计算能够依公式直接开展计算, 可是对于各个方面的设计而言, 都需要朝着更近一步的方向去学习, 并且要查阅更多的资料。
在这个设计进程当中, 凸模的设计是个难点, 凹模的设计也是个难点, 然而经由我的努力, 并且是在老师的指导之下, 最终完成了。
这次模具设计并非是毫无瑕疵的那种 perfect 状态, 然而它对我往后要开展的工作产生了颇为巨大的影响, 使得我经由它掌握了一些模具设计的办法, 鉴于自身能力并不富足, 在进行此次设计期间难以避免地会出现一些疏漏的地方, 所以在此恳请老师能够给予我一些诚恳的指正。
机加工艺过程卡那个东西, 你得知道它是关于产品型号的, 零部件图号也有其对应的信息, 产品名称和零部件名称是凹模, 这凹模的内容是好多页里的第几页, 材料牌号也有, 毛坯种类是锻造毛坯。毛坯外型尺寸是什么样的, 每个毛坯能制作的件数是有所规定的, 每台需要的件数也有明确要求, 还有备注。工序号有对应的工序名称, 工序内容很复杂, 车间明确是备料车间, 工段, 设备是锯床, 工艺装备有啥要说清楚, 工时准终、单件下料, 下料的尺寸规格是多少, 这是备料车间的锯床操作。然后是锻造, 锻成什么样的尺寸, 公差多少为一个范围, 这是锻造车间拿空气锤还有加热炉进行的操作。接着是退火, 退火是在锻造车间用加热炉去完成的。之后是检验, 检验环节在锻造车间, 检验的内容是什么, 刨粗精加工六个面, 单边余量是多少, 这是模具车间用刨床还有虎钳来操作的。磨, 磨上下平面两基准面到图样尺寸, 在模具车间通过磨床来完成。划线, 划中心线各螺孔销孔形孔轮廓线, 在模具车间借助划线平台。加工些孔, 各个螺钉销钉孔与下模座配钻孔配铰, 这是模具车间用立钻还有平行夹头来做的。热处理, 检验硬度, 硬度要求是多少, 这是热处理车间的工作。磨, 精磨上下面到要求尺寸, 在模具车间通过磨床来实现。电加工, 电加工落料孔与冲孔, 在模具车间进行。修整, 修整型腔, 在模具车间用电机抛光机。检验, 按照图纸检验, 在模具车间。设计日期、审核日期、标准化日期、会签日期, 这些日期都有各自的意义。标记记数更改文件号签字日期, 标记处数更该文件号。要感谢光阴, 它像箭一样飞逝, 转眼间三年的大学生活就这么匆匆而过, 而我马上就要离开值得尊敬的老师和熟悉的同学, 踏入繁杂荒芜的社会中去。
正处于毕业这个时候, 身为一名工科类学校就读的学生, 去做毕业设计是一件绝对不能少的事。
毕业设计是一项极为繁杂的工作, 它所涉及的知识极为广泛, 其中诸多是书本上未曾有的内容, 这便需要依靠自身前往图书馆寻觅自身所需的资料, 还有许多设计计算, 都得凭借自身运用自身的思维能力去解决, 能够说, 没有一定的毅力与耐心是极难完成这般复杂的工作的。
就读学校期间, 我们所学内容基本都是理论性知识范畴, 然而实践性方面严重不足, 至于毕业设计从某种程度而言, 就等同于投身实战之前的一次演练行为。
通过毕业设计使得我们之前所学的专业知识得以系统连贯起来, 在那个过程中, 我们进行旧知识的温习, 与此同时还能学到好多新的知识, 这不仅提高了我们解决实际存在问题的能力, 还开阔了我们的视野, 并且在一定程度上弥补了我们实践经验欠缺的不足, 进而为往后的工作奠定了坚实的基础。
在设计期间, 碰到了诸多难题, 凭借拥有课程设计的经验, 借由老师间断不连续的指导, 还有同学满怀热忱的协助, 战胜了一个又一个的阻碍, 致使我的毕业设计一天比一天更加完备。
对于毕业设计而言, 它是十分辛苦的, 然而在进行设计期间, 持续地去深入思难题, 不断地去细致研疑难议题, 频繁地去认真询困惑之点, 就这样一步一个脚印地提升了自身, 一步一个台阶地完善了自身。
与此同时, 还获取了更为完备的专业知识, 锻炼发展了自身独立进行设计的能力, 这让我收获极大, 我坚信这些经历为我往后的工作必定能带来诸多助益。
终于, 再度感激各位师长, 尤其是我的指导教师于杜伟老师于这段时长之中慷慨予以的毫无保留的协助以及指引, 并且向他们致以深切的敬意, 往后步入社会之际我必定全力以赴地工作, 绝不辜负他们传授给我的学识。
参考文献有实用模具技术手册, 由陈锡栋、周小玉主编, 机械工业出版社出版;实用模具设计与制造, 由许发樾主编, 机械工业出版社出版;中国模具设计大典, 由中国机械工程学会、中国模具设计大典编委会编, 江西科学技术出版社出版;模具材料应用手册, 由林慧国、火树鹏、马绍弥主编, 机械工业出版社出版;模具制造工艺与设备, 由模具设计与制造技术教育丛书编委会编, 机械工业出版社出版;模具设计与制造简明手册第二版, 冯炳尧、韩泰荣、蒋文森编, 丁战生审, 上海科学技术出版社出版;模具制造手册第二版, 由模具制造手册编写组编写, 机械工业出版社出版;冲压模具简明设计手册, 郝滨海编, 化学工业出版社出版;冲压模具图册, 杨占尧编, 高等教育出版社出版;冲压模具设计与制造, 刘建超、张宝忠编, 在其上钻有相应的螺钉孔及销钉孔, 材料为钢。
本套模具冲压力较大,工作时以防压坏模座, 所以要设置垫板, 垫板设计围绕本课程设计进行, 在完成模具设计与制造专业三年课程之后开展, 它再度深入系统地综合复习我们三年所学课程, 也是一次理论联系实践的训练。
它在我们的学习中占有重要的地位。
这次毕业设计, 让我在再次复习所学知识之际, 学到了好多新知识, 对于那些原本一知半解的理论, 也有了进一步的认识。
特别是原来所学的些专业基础课如机械制图模具材料公差







