【正文】
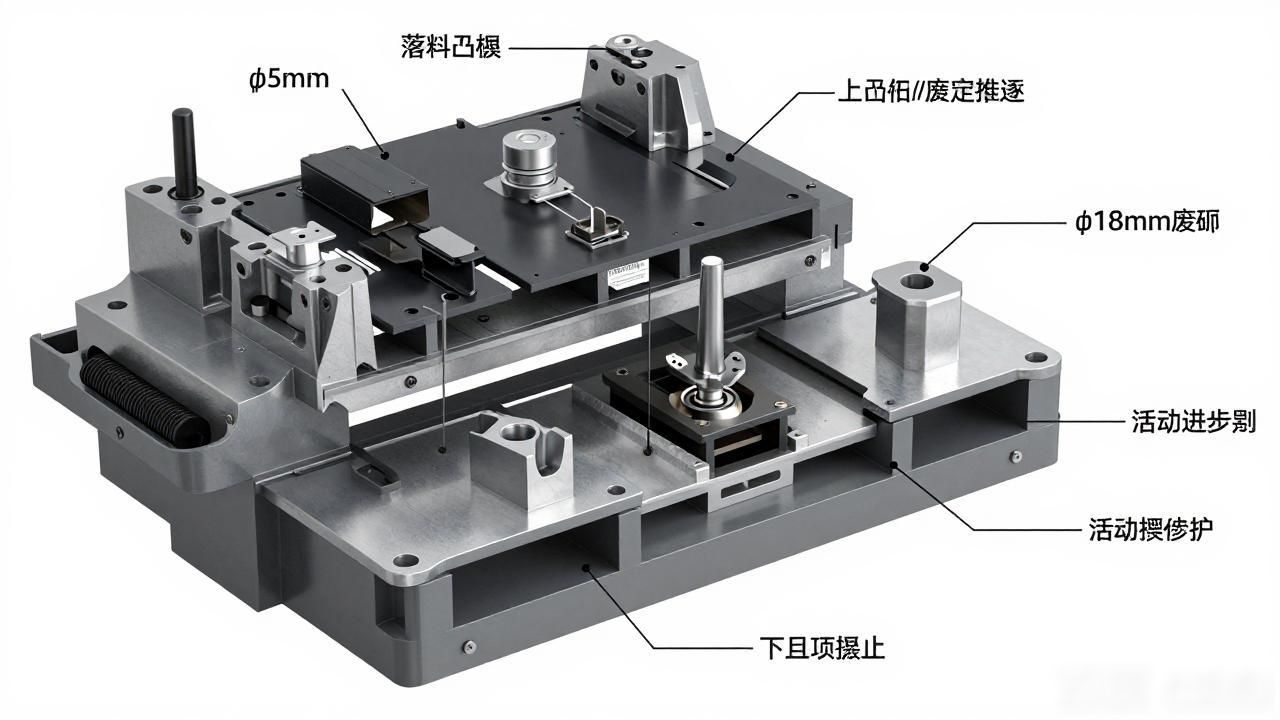
一共37页, 第32页, 第7章是模具的总体装配, 经上述设计能得到模具总体装配图, 模具上模部分里边有上模座、垫板的同时还有1个凸模与1个凸凹模, 以及上凸模固定板和卸料板等部件被包含在内, 卸料方法是弹性卸料, 弹性元件选用的是橡胶,下模部分由下模座、下凸模固定板、称作拉深凸模的部件、凹模板、导料板联合组织而成。冲φ 5mm孔径孔洞所产生的废料, 是经由落料凸模内部的弹性装置推出的, 冲φ 18mm孔径孔洞产生的废料, 则是通过漏料孔而泄露出来;而成品件是由下顶块向上顶出的。模具的工作进程是这样的: 把条料放置进入带有侧压装置的导料板当中, 条料送进去的时候, 采用活动挡料销当作送进步距加以控制。压力机滑块带着上模下行之际, 弹压卸料板下表面最先接触条料后再把条料压紧, 此时落料凸模开展落料工作, 与此同时, 拉深凸、凹模实施拉深表动作, 拉深完毕后, 冲孔凸、凹模进行工作活动;冲孔结束之后, 压力机滑块带着上模往上运行, 落料后的条料被弹压卸料板从凸凹模上取下来, 冲压成形的工件被装在压力机工作台下的标准缓冲器经顶杆、推件块从拉深凸模拿走, 用手把工件取走后, 将条料继续向前送进, 借助活动挡料销定位, 开展下一个工件的生产制造。第33页, 共37页, 第8章, 模具工件零件的加工工艺, 凹模的技术要求及加工特点, 冲裁属于分离工序, 冲裁模凸、凹模带有锋利刃口, 凸、凹模之间的间隙较小,其加工具有这样的特点: 凸、凹模材质一般是工具钢或合金工具钢, 热处理后的硬度一般为58至64HRC, 凹模比凸模略微硬一些。②凸、凹模的精度, 主要是依据冲裁件精度来决定的, 一般情况下, 尺寸精度处于 IT6 至 IT9 的范围, 工作表面的粗糙度, 其 Ra 值是处于某一特定区间。③凸、凹模的工作端带有那种特别锋利的刃口, 刃口是平直的(斜刃的情况除外哦), 安装固定的部分必须要符合配合的要求。④凸、凹模装配完成之后, 应该要保证有均匀的最小合理间隙。⑤凸模的加工主要是针对外形进行加工, 凹模的加工主要是针对孔(系)展开加工。凹模型孔的加工以及台阶式凸模的加工, 常用线切割的方法。以下几种方案是凹模加工的工艺路线: 方案一, 先进行下料, 接着锻造, 再后退火。进而做毛坯外形加工, 这里包含外形粗加工、精加工以及基面磨削。然后是划线, 之后进行刃口轮廓粗加工, 再进行刃口轮廓精加工。随后进行螺孔、销孔加工, 再进行淬火与回火。最后进行研磨或抛光。方案二则是先下料, 再锻造, 接着退火。随后做毛坯外形加工, 涵盖外形粗加工、精加工和基面磨削。之后划线, 再做刃口轮廓粗加工, 接着进行螺孔、销孔加工。然后淬火与回火, 采用成形磨削来进行刃口轮廓精加工。最后进行研磨或抛光。方案三才是先下料, 再锻造, 接着退火。之后进行毛坯外形加工, 再进行螺孔、销孔、穿丝孔加工。然后淬火与回火, 接着磨削加工上、下面及基准面, 再进行线切割加工。最后进行钳工修整。具体的分析为: 方案一, 钳工的工作量大, 技术要求高, 适用于形状简单, 并且热处理变形小的零件。方案二, 能够消除热处理变形对模具精度的影响, 使得凸、凹模的加工精度容易得到保证, 可用于热处理变形大的零件。方案三, 主要用于以线切割加工作为主要工艺的凸、凹模加工, 尤其适用于形状复杂, 而且热处理变形大的直通式凸模、凹模零件。涉及本副冲裁模具的设计, 模具零件进行加工时, 关键之处在于工作零件。鉴于本副模具的工作零件的形状处于相对比较简单的状况, 其中, 凸凹模以及落料凹模在热处理之后变形程度较大, 所以采用了方案三;而拉深凸模与冲孔凸模形状呈现为简单状态, 并且在热处理之后变形较小, 因此采用了方案一。比如, 表(8—1)所示的冲孔凸模II的加工工艺过程、表(8—2)所示的凹模加工工艺过程。第34页, 这共37页中的一张, 是模具典型零件机械加工工序卡, 适用于模具专业冲压、塑料模具课题。零件图号是08, 零件名称为冲孔凸模II, 工序号有对应工序。工序内容涵盖: 备料是把毛坯锻成圆棒φ26mm和55mm , 热处理是退火。然后是车削, 要按图车全形且单边留量 , 用到车床。 next , 热处理按热处理工艺, 淬火、回火令其达到58∽ 62HRC。再接着是磨削, 磨外圆以及两端面要达到设计要求 , 用磨床。之后是钳工精修, 全面达成设计要求。最后是检验。表(8—1)是冲孔凸模II加工工艺过程。还有模具典型零件机械加工工序卡, 同样适用于模具专业冲压、塑料模具课题。零件图号为11, 零件名称是凹模 , 工序号对应工序。这一部分工序内容包括: 备料是将毛坯锻成长方体165mm 、135mm 、35mm , 使用空气锤。热处理退火。粗刨是刨六面达到161mm、131mm 、31mm , 且互为直角 , 用牛头刨床。热处理调质。磨平面光六面, 保证互为直角 , 用磨床。钳工划线划出各孔位置线以及型孔轮廓线。铣漏料孔达到设计要求 , 用铣床。加工螺钉孔、销钉孔及穿丝孔, 按位置加工这些孔 , 用钻床。热处理按工艺淬火、回火达到 60∽ 64HRC。磨平面磨光上、下平面 , 用磨床。线切割按图纸切割型孔达到尺寸要求 , 用电火花线切割机床。钳工精修全面达到设计要求。最后检验。表(8—2)是凹模加工工艺过程。第35页, 这共37页里的又一页, 第9章是模具的装配与调试, 且模具装配属于单件生产。模具实体内的组成零件, 有的在制造时按图纸标注量与公差独自加工(像落料凹模、冲孔凸模、导柱和导套、模柄等), 这类零件通常直接进入装配;有的制造中仅有局部尺寸能依图纸标注加工, 要协调相关尺寸;有的装配前要采用配制或合体加工, 有的在装配时通过配制来协调, 图纸标注的部分尺寸仅作参考(如模座的导柱或导套固装孔, 多凸模固定板上的凸模固装孔, 需连接固定的板件螺栓孔、销钉孔等)。装配完成冲裁模之后, 应当达成下述这些技术方面的要求, 其一, 模架的精度需要符合标准, 也就是符合 JB/T8050 杠 1999 《冲模模架技术条件》以及 JB/T8071 杠 1995 《冲模模架精度检查》所规定的情形。模具的闭合高度应当符合图纸给出的规定要求。其二, 装配好的冲模, 上模沿着导柱进行上、下滑动的时候应该平稳、可靠。其三, 凸模与凹模之间的间隙需要符合图纸规定的请求, 并且分布均匀, 同时凸模或者凹模的工作行程符合技术条件的规定。⑷定位装置与挡料装置的相对地方要契合图纸所规定的要求, 冲裁模导料板之间的距离需跟图纸规定的相同;导料面要和凹模进料方向的中心线保持平行;带有侧压装置的导料板, 其侧压板要滑动得灵活, 工作得可靠。 ⑸卸料装置和顶件装置的相对情形应符合设计给出的要求, 超高量处于许用规定的范围之内, 工作面不被允许有倾斜或者单边偏摆, 以便保障制件或者废料能够及时被卸下并且顺利被顶出。1. ⑹紧固件进行装配的时候, 应当具备可靠的特性, 当螺栓螺纹旋入长度在钢件连接的情形下, 应当要不小于螺栓的直径,而在铸件连接的时候, 应当要不小于某个数值;销钉与每个零件的配合长度应当要大于某个数值;螺栓和销钉的端面是不应该露出来上、下模座等零件的表面的。 2. ⑺落料孔或者出料槽应当是畅通没有阻碍的, 要确保制件或者废料能够自由自在地排出。 3. ⑻标准件是应当能够实现互换的。紧固螺钉还有定位销钉与它们各自的孔的配合必须是正常且良好的。 4. ⑼模具在压力机上的安装尺寸是需要符合选用设备的要求的;起吊零件应该是安全并且可靠的。⑽模具要在生产的状况之下开展试验, 冲出来的制件得符合设计的要求。复合模的装配次序和装配办法等同于在同一个工位之上先装配冲孔模, 接着以冲孔模作为基准, 随后再装配落料模。基于这样的原理, 装配复合模应该遵循下面这样的原则: ⑴复合模装配应当以凸、凹模当作装配基准件。预先把装有凸模以及凹模的固定板, 利用螺栓还有销钉进行安装,使它固定在指定模座的相应位置处;接下来依据凸模以及凹模的内形来装配, 并且调节冲孔凸模固定板的相对位置, 以此让冲孔凸模与凹模之间的间隙朝着均匀的方向发展, 之后用螺栓加以固定;随后再次以凸模、凹模的外形作为基准, 进行装配, 同时调整落料凹模相对于凸模、凹模的位置, 对间隙予以调整, 再用螺栓固定。⑵在试冲没有差错之后, 把冲孔凸模固定板以及落料凹模分别借助定位销, 在同一个模座上经过钻绞以及配钻、配绞销孔之后, 打入定位。因模具类型各异、结构有别, 所以可能出现的问题不一样, 进而调试内容也跟着变化, 这就是模具调试的情况。冲裁模调试要点如下: 第一, 对模具闭合高度进行调试, 模具得跟冲压设备配合恰当, 以此保证模具具备应有的闭合高度以及开启高度 ;第二,开展导向机构的调试, 导柱、导套需拥有良好的配合精度, 进而确保模具运动平稳且可靠 ;第三, 进行凸、凹模刃口及间隙的调试, 刃口要锋利, 间隙应均匀 ;第四, 调试定位装置, 定位必须准确、可靠 ;第五为卸料及出件装置的调试标点符号。要让卸料以及出件保持畅通的状态, 绝对不可以出现被卡住的现象。第·37–页, 总共37页, 表91冲裁、模试试冲的时候出现的问题以及调整的方法, 存在的问题, 产生的原因, 调整的方法, 送料不顺利或者料被卡住, 一, 两块导料板之间的尺寸过小或者存在斜度。二, 凸模与卸料板之间的间隙过大, 致使搭边翻扭。一, 依据具体情况进行锉修或者磨削或者重新安装。二, 减小凸模与卸料板之间的间隙。制件有毛刺, 一, 刃口不锐利或者淬火后的硬度低。二, 配合间隙过大或者过小。③间隙存在不均匀状况, 致使制件的一边出现显著的带有斜角的毛刺, 刃磨刀口, 让其变得锋利, 调整凸、凹模之间的间隙, 使其匀称一致。制件存在不平现象 ①凹模具有倒锥角。 ②顶料杆和工件的接触面过小。 ①对凹模进行修正 ②更换顶料杆, 增大与工件的接触面 内孔与外形的位置不正确, 呈现出偏位情形 ①挡料销的位置不正。 ②导料板与凹模送料中心线不平行, 从而使孔发生偏斜。 ③侧刃定距不准确。对挡料销加以修正, 对导料板予以修正, 将侧刃进行修磨或者更换, 刃口出现相咬情况。其一, 上模座、下模座、固定板、凹模、垫板等零件的安装面呈现不平行状态。其二, 凸模、导柱等零件的安装是不垂直的。其三, 卸料板的孔位存在不正确或者过于歪斜的状况, 致使冲孔凸模发生位移。其四, 凸、凹模之间的相对位置未曾对正。其五, 导柱、导套的配合间隙过大, 进而使得导向出现偏差且不正。对有关零件加以修正, 将上模或者下模重新安装, 把凸模或者导柱重新安装, 要保持其处于垂直状态, 对卸料板进行修正或者更换,对凸、凹模予以调整, 让它们相互对正并且使间隙保持均匀, 把导柱或者导套进行更换, 卸料展现出不正常的状况, 其一, 橡皮的弹力表现出不足的情形。其二, 凹模以及下模座的漏料孔未实现对正, 致使料被堵住从而无法排出。其三, 因装配存在不正确的情况, 使得卸料机构无法产生动作, 像是卸料板与凸模配合得过于紧密或者卸料板在装配之后存在倾斜现象进而卡住凸模。将橡皮进行更换, 把漏料孔加以修正, 对卸料板予以修正。凹模出现被膨胀的情况, 凹模孔存在倒锥现象, 也就是上口呈现较大状态、下口呈现较小状态。又或许是凹模刃口深度过长, 堆积存放的件数过多,胀力太大。要对凹模刃口实施修正, 消除倒锥现象, 要么减小凹模刃口长度, 以便让冲下的件能够尽快地漏下去。经大学三年学习, 我对模具专业从毫无所知, 转变为如今能熟练掌握专业知识, 且深入了解模具行业于工业生产里的重要地位之情状, 这让我在今后工作及学习中的信心得以进一步增强。在这三年学习进程中, 我修读了冲压成形原理, 以及冲压成形工艺, 还有模具设计与制造工艺, 以及与本专业相关的专业基础课, 如此等等诸多内容, 使得我对冲压技术的认识迈向更深层次。经由学习, 我能够开展中等程度偏向复杂些的冲压工艺规程编制工作, 进行冲模设计以及冲模制造工艺的编写, 能够投身冲压技术相关工作。此次设计的内容是端盖冲裁模设计, 借助对端盖的设计, 基本掌握了冷冲模设计的方法还有步骤, 对冷冲模有了更深层次的了解与认识, 对模具的制造方法以及制造过程更为熟悉, 为以后的工作积攒了丰富且宝贵的经验。通过这次设计, 我更为深入地学习了冷冲压技术工作设计的内容。冷冲压技术工作设计涵盖冷冲压工艺设计, 涵盖模具设计, 还涵盖冲模制造这 three 方面的内容。尽管这三者各自的工作内容不一样, 然而这三者之间存在着相互渗透的关系, 存在着相互补充的关系, 存在着相互依存的关系。冷冲压工艺设计, 是针对给定的产品图样, 依据其生产批量大小、模具制造, 以及其冲压设备的类型规格、工人技术水平等具体生产条件, 从对产品零件图的冲压工艺性分析着手, 经过必要的工艺计算, 来判定出合理的工艺方案, 最后编写冲压工艺卡的一个存在了综合分析、计算、设计的过程。冲压工艺方案的确定, 包含了工序性质、数量的确定, 工序顺序的安排, 工序组合方式以及工序定位方式的确定等多方面内容。冲压模具设计, 是依据所制定的冲压工艺规程, 要认真考虑毛坯的定位问题, 还要考虑出件问题, 以及废料排出等诸多问题, 同时要顾及模具制造维修的便利性, 以及操作安全可靠性等因素, 之后进行设计计算, 进而构思出与冲压设备相适应的模具总体结构, 然后绘制出模具总装图, 以及所有非标准零件图, 这就是整个设计绘图过程。冲模制造, 是依据模具结构要求, 依据模具材料要求, 依据尺寸精度要求, 依据形位精度要求, 依据工作特性要求, 依据使用寿命要求等, 综合考量各方面特点, 充分发挥现有设备所有特长, 正确挑选加工方法, 正确挑选装配方法, 选出最佳加工方案, 制定出合理冲模加工工艺规程的过程。通过这次设计, 我也更加认识到, 除了正确掌握书本知识并列且应用书本知识外, 吸取他人设计经验以及劳动成果也是相当重要的。第39页, 共37页, 致作者向相关书目致谢, 参考文献有, 由刘建超、张宝忠主编, 高等教育出版社出版的《冲压模具设计与制造》。还有包括薛彦成主编、机械工业出版社出版的《公差配合与技术测量》。另外还有中国机械工业教育协会组编、机械工业出版社出版的《冷冲模设计及制造》。







