用橡胶增加安装高度且用的橡胶尺寸也大,所以采用弹簧卸料。
选择标准弹簧的要求,压力要足够。
即卸预式中预弹簧的预压力卸卸料力或推件力压边力弹簧根数。
压缩量要足够。
即, 在总预工作修模式里面, 有着弹簧允许的最大压缩量, 还有总弹簧需要的总压缩量, 以及预弹簧的预压缩量, 另外, 工作卸料板或者推件板、压边圈存在工作行程, 修模之际模具存在修模量或者调整量, 一般是取。
要符合模具的空间要求。
因为模具闭合高度存在具体大小, 这限定了所选弹簧在预压状态时的长度, 上下模座有着它自身的尺寸, 此尺寸限定了卸料板的面积, 而卸料板面积的限定也就使得允许弹簧占用的面积出现变动 , 因此选取弹簧的根数直径长度, 这三者必须符合模具结构空间方面的要求。
弯曲时, 为修复回弹而做成凸模工作角度, 卸料时, 工件可能包在凸模上, 即便不包在凸模上, 所需卸料力也小, 为满足行程要求, 采用附录中的弹簧, 弹簧中经为, 材料直径为, 此弹簧自有高度为, 受工作极限负荷时高度为, 工作极限负荷为, 单圈弹簧压缩量为。
则, 式中, 弹簧允许的最大压缩量为, 弹簧的自有高度为, 受最大极限负荷时的高度, 修模工作预总, 所以总, 压缩量足够。
弹簧总压缩量弹簧的预压缩量弹簧行程。
取单圈压缩量为, 那么弹簧所需的有效圈数为圈, 弹簧每压缩时所具有的弹顶力等于乘等于等于预压缩时所具有的弹顶力预等于乘等于等于在模具闭合时的弹顶力等于乘乘等于等于, 经由以上计算能够得知, 所选弹簧能够满足工作的要求。
确定装配基准落料,拉深应以冲材凸凹模为装配基准件。
首先, 要去确定凸凹模于模架当中的位置, 接着安装凸凹模这个组件, 随后确定凸凹组件在下模座那里的位置, 之后再使用平行板把凸凹模以及下模座给夹紧。
对于冲裁模具材料的挑选, 能够去查阅冷冲压模具设计的指导表, 且凸模所应用的材料是, 凹模所使用的材料是, 其热处理之后的硬度是, 用于垫板、凸模固定板、凹模固定板的那几种材料是号钢, 进而其热处理后的硬度是。
冲裁模的常用配合的间隙定位配合,导柱和导套的配合。
因过度配合, 是用在较高定位之中, 分别有凸模与固定板的配合, 还有导套与模座的配合, 以及导套与固定板的配合, 再有模柄与模座的配合。
有着过度配合, 可凭借最优的定位精度达成零件的刚性以及定位需求, 凸模的固定导套, 与模座的固定导柱, 和固定板的固定, 这些情况。
有关模架总体结构的设计, 以及冲压设备的选择, 还有模具闭合高度的计算, 冲模的闭合高度所指的是, 滑块处于下死点的时候, 也就是模具处于最低工作位置时, 上模座上平面和下模座下平面之间的距离。
冲模的闭合高度必须与压力机的装模高度相适应。
压机的装模高度, 是指滑块处于下死点位置的情况, 此时要计算滑块下端面与垫板上平面间隔距离。
连杆被调至最短之际, 此为压机的最大装模高度, 而当连杆调至最长之时, 这便是最小装模高度。
冲模的闭合高度, 应当处于压机的最大装模高度, 它们之间的关系是, 当冲模的闭合高度大于压机最大装模高度时, 绝不能在该压力机上使用, 即存在这样的关系。
反之小于压力机最小装模高度时,可加经过磨平的垫板。
冲模的其它外形结构尺寸同样得和压力机适配, 像是, 模具外形轮廓平面尺寸要跟压力机垫板滑块底面尺寸适配, 模柄形状尺寸要依照模柄孔尺寸来定, 下模缓冲器平面尺寸需和压力机垫板孔尺寸相契合, 如此这般, 模具方可正确安装并正常使用。
冷冲压技术发展之际, 新型模具材料出现之时, 冲模模架的选用情况随之改变, 模具结构也有了一定变化, 尽管模具结构类型众多, 然而对其基本要求却是一致的。
既是要能够冲出符合标准的零件, 去适应生产数量规模的需求, 并且还得要求操作具备便捷性, 生产有着安全性, 使用寿命长久, 成本居于较低水平, 以及制造起来便利, 维修起来也便利。
自从冷冲模国家标准施行以后, 于设计模具之际, 针对冲模模架的挑选, 通常都是依照国家标准去进行挑选的。
通常是依据凹模, 按照定位以及卸料装制展开的平面布置情况, 进而去挑选模座位的形状, 还有尺寸。
模座外形尺寸应比凹模相应尺寸大。
要查找那本模具制造与设计简要手册, 会涉及到上模座, 下模座, 导柱的型号等同于导套的型号, 模具的总体结构按照规定是如此这般呈现的, 即展现所示的模具装配图, 且冲压设备的选用对模具寿命有着影响, 这影响是不同方面导致的, 比如徐发越所著的模具标准应用手册, 是由北京机械工业出版, 刘湘云、邵全统为主编;冷冲压工艺与模具设计, 由北京航空工业出版, 李硕本为主编;冲压工艺学由北京机械工业出版, 余最康、陆子茹为主编;冷冲压模具设计与制造由南京江苏科学技术出版, 肖景容、姜奎华为主编;冲压工艺学由北京机械工业出版, 陈家贤为主编;冲压模具设计使用手册由北京机械工业出版, 王芳为主编;冷冲压模具设计指导由北京机械工业出版, 王孝培为主编及冲压设计资料修订本由北京机械工业出版, 许发越主编、磨具标准应用手册由北京机械工业出版等等, 这些都对其有着具有很大力度和作用的影响句号。
在不加载之际的那种状态下, 压力机所具有的精度, 被称作静精度, 而在加载的状态之下, 压力机所体现出的精度, 则称为动精度。
若压力机的动精度欠佳, 那就如同在与动精度不好的压力机开展冲压加工, 是这么个情况。
因为测量那个动精度存在很大困难, 所以直至当下都不存在压力机的动精度标准, 并且生产厂家仅仅是确保压力机具备静精度。
于是, 压力机的动精度, 通常只能依据其静精度的状况程度, 框架结构的形式样式, 尺寸大小, 以及对压力机生产厂家的信任信赖程度, 来进行推断判断。
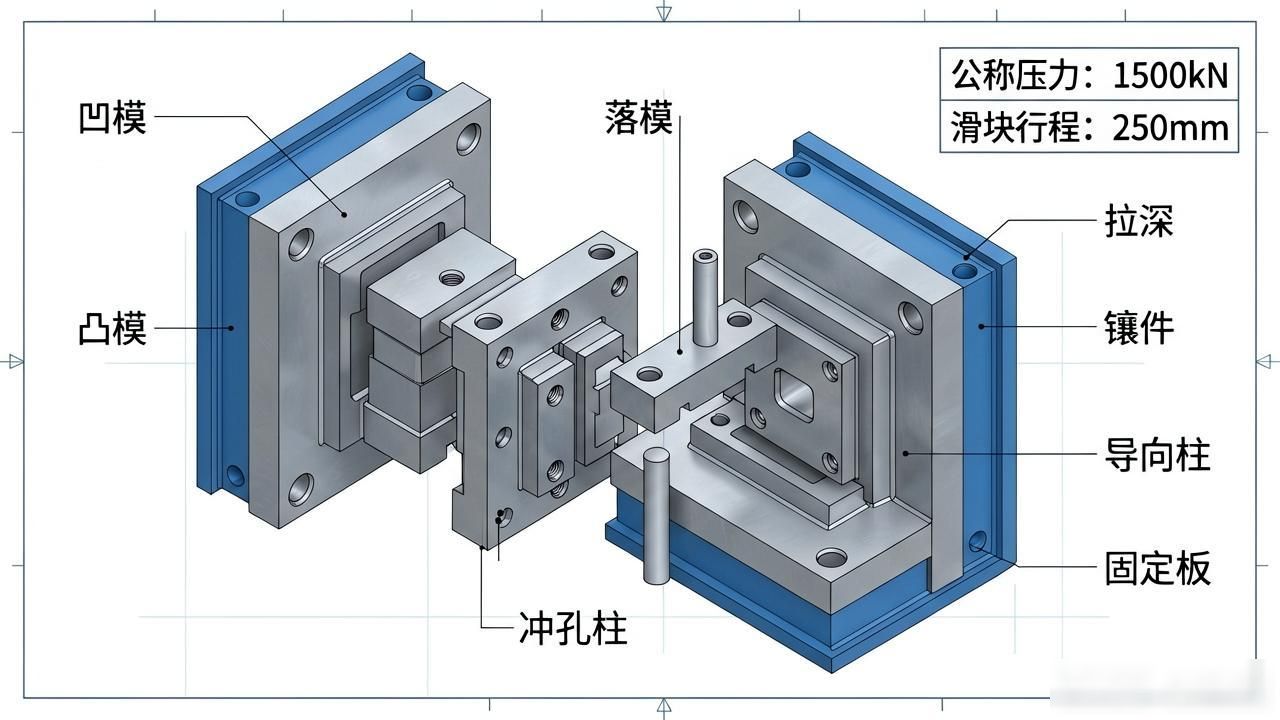
依据上述计算, 并且总的冲裁力要小于或等于压力机的公称压力, 所以选择压力机型号, 其技术规格如下, 有公称压力, 有滑块行程, 有滑块行程次数, 最大的封闭高度为, 还有工作台尺寸, 涵盖前后左右, 结论是本设计属于轴盖冲压模具设计, 该轴盖冲压件是底部带翻边孔的圆筒形拉深件, 经过计算毛胚直径为, 翻遍前预冲孔直径的为, 需要修边余量以及压边圈, 结合对冲压件工艺性的综合分析, 采用落料、拉深、冲孔、翻边复合膜具, 为充分利用板料, 合理设计板料的排样, 其板样材料利用率为。
经计算冲裁件的冲裁力, 再计算卸料力, 随后计算推件力, 接着计算顶件力, 又计算拉深力, 还计算压边力, 最后计算总压力, 据此选用合适的压力机, 该压力机型号为, 其公称压力为。
选用这合理的凸凹模间隙值, 取了磨损系数, 设计出现的凸凹模部分尺寸分别是, 落料是加了负号的, 拉深是减了的, 冲孔是加了负号并且, 还设计这凸凹模, 经过强度校核, 进行计算, 都满足强度要求。
主要工作部分, 设计了导料板, 还设计了打料板, 另外有推出机构, 也有模柄, 包含定位零件, 还有弹性零件, 并且选用合适标准件销钉, 以及压边圈。
按照上述计算所得数据, 确定模具闭合高度为, 进而设计出冲压模模架, 直至最后步, 着手绘制模具装配总图以及非标准件零件图。
设计出的模具进行试模调整,能够得到符合实际生产要求的模具。
所设计而成的冲压模具具备这样的要求, 其结构要合理, 动作需可靠, 生产操作得简单方便, 还能够达成大批量生产等特性, 而且该工艺方法于其他产品的开发过程中获得了有效的推广与应用。
通过这次毕业课程设计, 和历经以往的课程学习, 以及参观实习等等过程, 使得我有着对于模具设计过程的一定程度的了解, 特此致谢。
提高了对模具的看图和识图得理解能力。
在老师以及同学的助力之下, 学会了查阅资料, 针对那些不明白的问题, 寻得了解决的办法。
同学们彼此之间, 相互给予帮助, 相互予以鼓励,与此同时, 还由此培育了团队协作的精神, 为能够很好地融入社会生活, 切实奠定了基础。
也为即将踏入生产实践的我们提供了宝贵的经验。
给予我们机遇, 将于书本所学到的事物用于设计实践之中, 此实践考察了我们对书本知识之掌握及运用状况, 从中找出了自身欠缺之处, 用于后续学习里加以补充提升。
没错, 于毕业课程设计进程里, 确实察觉到了一些状况, 像是基础能力欠缺稳固, 针对个别课程的知识领会层面仍很有提升空间, 资讯较为短缺, 进行资料查阅之际的能力有待进一步增进。
学校采用毕业设计这种方式, 来考察我们两年来的学习成果, 我们不该为了完成设计,就去进行单纯的设计。
应该在设计的过程中去发现问题,解决问题。
只有这样才能不断的提高我们的设计能力。
为今后的工作打好基础。
是在此次设计进程当中, 当然存在着好多的欠缺之处, 以及有待进一步加以研究去解决的问题。
总之今后需要不断的进行钻研和学习,提高自己各方面的能力。
毕业设计得以顺利完成, 首先得感激梁博老师给予的悉心指导, 还要多谢同学们所提供的帮助。
没有他们的帮助,我的毕业课程设计会遇到很多的困难。
与此同时, 还要为此感谢学校, 学校在这两年时间里, 对我们进行了培养, 且给予了指导, 正是这样做, 才使得让身为学生的我们, 拥有了去为社会主义事业奉献自身力量的宝贵机会。
在即将毕业之际。
多谢再度施援手于我, 予以关切之情的领导, 老师, 同学们, 衷心感谢诸位你们, 我定会将自身专业知识学好, 本职工作干得出色, 为社会奉献出一己之力。
参考文献方面, 卢险峰主编的《冲压工艺模具学》, 由北京机械工业出版社出版第二版;李学锋主编的《模具设计与制造与实训》, 化学工业出版社出版第版;卢险峰主编的《中国模具设计大典》是北京机械工业出版社第卷;丁送聚主编的《冷冲模设计》, 机械工业出版社出版;冯炳尧等主编的《模具设计与制造简明手册》, 上海科学技术出版社出版;毛平淮主编的《互换性与测量技术基础》, 机械工业出版社出版;姜奎华主编的《冲压工艺与模具设计》, 北京机械工业出版;金大鹰主编的《机械制图》,北京机械工业出版社第四版出版;孙凤勤主编的《模具制造工艺》, 北京机械工业出版社出版;伍建国等主编的《压铸模设计》, 机械工业出版社出版;丁仁亮主编的《金属材料及热处理》, 北京北京机械工业出版社第四版出版;齐卫东主编的《冷冲模具图集》, 北京北京理工大学出版社出版;高军、李熹平、修大鹏等主编的《冲压模具标准件选用与设计指南》, 化学工业出版社出版;徐银柱主编的《冲压工艺与模具设计》, 北京北京高等教育出版社出版;丁松聚主编的《冷冲模设计》, 北京北京机械出版社重印;许树勤、王文平编著的《模具设计与制造》, 北京北京大学出版社出版。基于生产需求, 应考虑工序集中的工艺方法, 并且经过综合分析论证之后, 采用落料、拉深、冲孔、翻边复合膜。因为复合模具有生产率高的特点, 冲裁件的内孔与外缘的相对位置精度高, 冲模的轮廓尺寸较小, 该零件属于大批量生产, 工艺性较好, 又能够保证产品质量和模具的合理性, 所以采用复合膜具。
需先确定拉深前的半成品尺寸进行主要工艺参数计算, 计算毛坯尺寸时要计算毛坯直径, 在确定拉深次数时得核算拉深的变形成度, 首先要计算拉深前毛坯的直径。
经由特定情况得出, 减去加上等于乘于减去乘于乘于减去乘于乘于加上等于以此来确定是否增添修边余量, 源于板料存在方向性, 以及毛坯于拉深进程里的摩擦条件不均衡等诸多因素产生影响, 拉深而成的工件顶端往往不齐整, 又鉴于特定状况, 故而得出相应结论, 所以需要进行修边, 在毛坯尺寸当中应当涵盖修边余量, 通过查阅冷冲模设计表获取。
很难令人理解, 由于某些原因, 要判定是不是需要压边圈, 所以, 胚料相对厚度呈现为小于特定式子所表示的情况, 式子里涉及胚料厚度, 其单位是某一种单位。
所以需要压边圈。
根据零件所要求的拉深系数, 也就是总拉伸系数, 通过计算得出具体数值, 然后去查冷冲模设计表, 进而得到相关结果。由于总拉伸系数小于规定值, 所以在这种情况下, 能够通过多次拉深将零件拉深出来。
由翻边前预冲孔尺寸计算得出, 所以, 预冲孔经计算具体数值为, 用特定的计算方式得出具体直径数值, 该数值是通过相关比值计算得到, 所以, 参照冷冲模设计表查阅并选取相应数值。
由得







