一、什么是机械厂生产线设备安装?
于机械加工厂里, 于装备制造厂内, 于五金加工厂之中, 于模具厂里头, 于零部件生产车间间, 于装配车间之处, 以及自动化制造单元内, 依据产品工艺路线, 按照设备布局, 参考物流动线, 依照生产节拍, 对机床这般的设备, 对加工中心那样的装置, 对输送设备这类物件, 对装配设备那种设施, 对检测设备这般的器具, 对机器人系统那样的体系, 对液压气动系统此类系统, 对电气控制系统那般的系统, 以及对辅助设施进行定位, 予以吊装, 加以固定, 实施连接, 开展调试, 进而验收, 是机械厂生产线设备安装, 此乃一类综合工程。
不少人会将机械厂生产线设备安装领会为, 就是设备进入场地, 放置到相应位置, 连接上电源, 开机便达到要求了。这样的理解太过粗略。而真正具备专业性的机械厂生产线设备安装, 关键之处并非在于单台设备能够实现运行, 而是在于要使得整条生产线依据工艺的要求, 稳定地进行运转, 并且要让设备之间、人员之间、物流之间以及控制系统之间构建起顺畅的配合。
从简单层面去理解, 机械厂生产线设备的安装, 需要解决三个核心方面的问题, 其一, 设备是否能够依据工艺要求精确有序地实现就位;其二, 前后工序能否按照生产节拍顺利连贯地进行衔接;其三, 整条生产线是否能够长时间保持稳定、具备安全性能且易于进行维护地运行。对于机械制造企业而言, 设备安装的质量会直接对产能、精度、效率、故障率以及后期的改造成本产生关键影响。
二、机械厂生产线设备安装为什么不能只看单台设备?
首先, 机械厂的生产线一般来讲是那种连续工艺的系统, 机械加工这回事、装配这项工作、检测这种行为、包装这个动作、仓储这个环节, 它们可不是孤立开来的, 而是围绕着产品的流转进而形成一整个完整的链条, 某一台设备出现位置偏差的情况、输送方向存在不合理的状况、工位间距过小或者检修空间不足, 这都会对整一条线的运行效率产生影响。
其次, 机械制造有着对精度以及稳定性的较高要求。就拿加工中心、数控车床、磨床、铣床、钻攻机、压装设备、装配平台还有检测设备来说, 它们对于基础平整度、安装水平度、设备刚性、振动控制以及环境稳定性均是有要求的。对于机械厂生产线设备安装而言, 要是仅仅追求“摆得下”, 那么在后期极有可能出现加工精度漂移、设备振动、刀具异常磨损或者检测数据不稳定的情况。
首先, 现代机械厂自动化程度呈现出不断提升的态势, 其次, 有越来越多的机械厂引入了机器人上下料, 还有自动输送线, 而且有自动检测设备, 甚至还有AGV物流, 另外还有MES系统, 再有PLC控制系统以及数据采集系统。之后, 需注意设备安装已不再是传统意义上的机械安装, 相反, 是机电一体化和自动化以及信息化协同实现落地的过程。
第四点, 后期进行改造所需的成本是非常高的。众多的机械厂过了生产中的一段时间就会去扩大生产的规模、更换产品的型号、增添设备或者对物流进行优化。要是在前期的时候机械厂生产线的设备安装并没有将空间以及接口还有动线预留出来, 那么在后期的时候每一回进行改造都极有可能会变成大规模的拆除以及改动。
三、机械厂生产线设备安装的核心组成有哪些?
一个完整的, 用于机械厂生产线的, 设备安装工程, 一般是由以下几个, 不同的系统, 共同组合而成的。
1、主生产设备安装系统
涵盖了数控机床, 还有加工中心, 以及车床, 铣床也在其中, 再者有磨床, 钻床同样包含, 冲床也被纳入, 折弯机也是一部分, 剪板机也在范围内, 压装机也属于它, 装配设备同样是, 清洗设备也是其一, 检测设备也不例外等。主设备安装的关键之处在于基础复核, 还有定位找正, 水平需要调整, 固定进行连接, 并且运行验证。
2、输送与物流系统
其中涵盖滚筒线, 链板线, 皮带线, 倍速链线, 提升机, 移载机, 转台, AGV通道, 缓存区以及周转工装等。在机械厂生产线设备安装之时, 物流系统对产品在工序之间能否顺畅流动起着决定性作用。
3、工装夹具与定位系统
机械制造当中, 工装夹具是少不了的, 定位治具也很关键, 托盘、压紧机构以及装配平台同样不可或缺。工装系统安装的质量, 会对装配效率产生直接的影响, 会关乎加工一致性, 还会影响产品质量。
4、电气与控制系统
含有配电柜, 有控制柜, 还有PLC, 以及变频器, 包含伺服系统, 存在传感器, 具备按钮盒, 有安全开关, 还有工业网络。 这些事物承担着设备进行启动以及停止的操作, 负责开展联动控制的工作, 起到报警反馈的作用, 完成数据采集的任务。
5、气动液压与公用工程系统
含有压缩空气, 具备液压站, 有冷却水, 存在润滑系统, 设有真空系统, 涵盖排风除尘, 拥有切削液循环且包含废液收集等情况。众多机械设备绝非仅仅接通电源便可运转, 还需要完备的辅助能源系统。
6、安全防护系统
当中涵盖安全围栏, 还有光栅, 以及急停按钮, 再者安全门锁, 另外有防护罩, 还有警示灯, 再有报警器, 最后还有检修挂牌点。机械厂生产线设备进行安装时, 必须要将安全防护, 以及设备安装, 同步予以考虑。
7、检测与数据系统
里面涵盖了在线检测, 还有尺寸检测, 以及视觉检测, 另外有条码追溯, 再者是设备状态采集, 还有生产看板, 包括MES接口。现代机械厂对于过程数据越发重视起来, 这致使设备安装与信息化系统更紧密地结合到一块。
四、机械厂生产线设备安装的典型应用场景有哪些?
于五金加工厂、模具厂以及零部件加工厂里, 机械厂生产线设备安装一般都围绕着机床布局、工件的流转、加工节拍打、刀具管理以及检测工位去开展。此类项目更加注重设备基础、水平精度、振动控制以及物流顺畅性。
装备制造厂以及大型机械制造企业里, 生产线设备安装常常关联大型机床, 还有重型装配平台, 以及吊装设备, 另外包含焊接工位, 再者是喷涂区域, 最后是总装区域等等。于此, 更着重设备承载, 还有吊装路线这条线, 以及工艺流线的线条, 再有就是安全通道的道路。
在自动化机械厂内, 以及智能制造车间当中, 机械厂生产线设备的安装, 会更多与机器人、自动上下料装置、输送线、检测设备以及PLC控制系统有所关联。此处的关键要点并非单机的安装, 而是整线的联动以及数据的采集。
于精密机械行业, 对于汽车零部件行业, 在电子设备外壳加工这个领域, 针对医疗器械零部件加工这一方面等等范畴里, 设备的安装, 还得去考量洁净度这一环境因素, 还要考虑温湿度这一相关点, 也得顾及静电这个情况, 同样要关注微振动这一要素, 并且得重视检测精度这种环境因素。
五、机械厂生产线设备安装的关键设计要点是什么?
首先要说的是, 得先把工艺流程梳理清晰才行。设备安装并非是从“有空地的地方”着手开展, 得是紧跟产品工艺路线来进行。原材料是从何处进入的, 加工所涉及的顺序究竟是怎样的, 半成品又是如何实现流转的, 检测工作具体在哪个位置开展, 成品达成后又是怎样输出的, 这一系列情况会对设备布局起到决定性作用。
第二点要求是, 设备基础得与设备要求相匹配。大型机床、冲压设备、精密加工设备以及检测设备, 它们各自对于基础承载、平整度、防震还有地脚固定所提出的要求是不一样的。要是基础没有做好, 那么在后期对设备进行调整时, 想要设备稳定下来也是极为困难的。
首先, 第三点, 物流动线得顺畅。其次, 对于机械厂生产线设备安装而言, 不能仅仅着眼于设备的摆放情况, 还得考量叉车、AGV、人工推车、天车吊装、物料缓存以及检修通道这些方面。最后, 如果动线不顺畅, 那么生产效率将会遭受长期的拖累。
第四, 机电接口得提前进行协调, 电源的位置, 气源的位置, 液压的位置, 冷却水的位置, 排风的位置, 网络的位置, 以及控制信号的位置, 都务必和设备接口保持一致, 好多现场出现的返工情况, 都是源于“设备到了之后才发觉接口方向存在错误”。
首先, 安全防护得同步进行设计, 这是第五点要求。其次, 设备运行的区域, 还有人员操作的区域, 包括检修所处区域, 以及物流通道所在区域, 另外机器人工作的区域, 这些都必须边界极其清晰。最后, 急停装置、光栅设备、安全门锁以及防护围栏, 这些一样都不能事后补充。
第六点, 预留扩展空间这件事是非常重要的。机械厂存在这样的情况, 常常会去增加设备, 还会对工艺进行调整, 并且会优化产线。要是在前期的时候, 没有去预留电容量, 也没有预留气源余量, 没有预留桥架空间, 没有预留设备位置, 同时也没有预留网络接口的话, 那么在后期扩产的时候, 就会处于很被动的局面。
六、机械厂生产线设备安装施工时要注意什么?
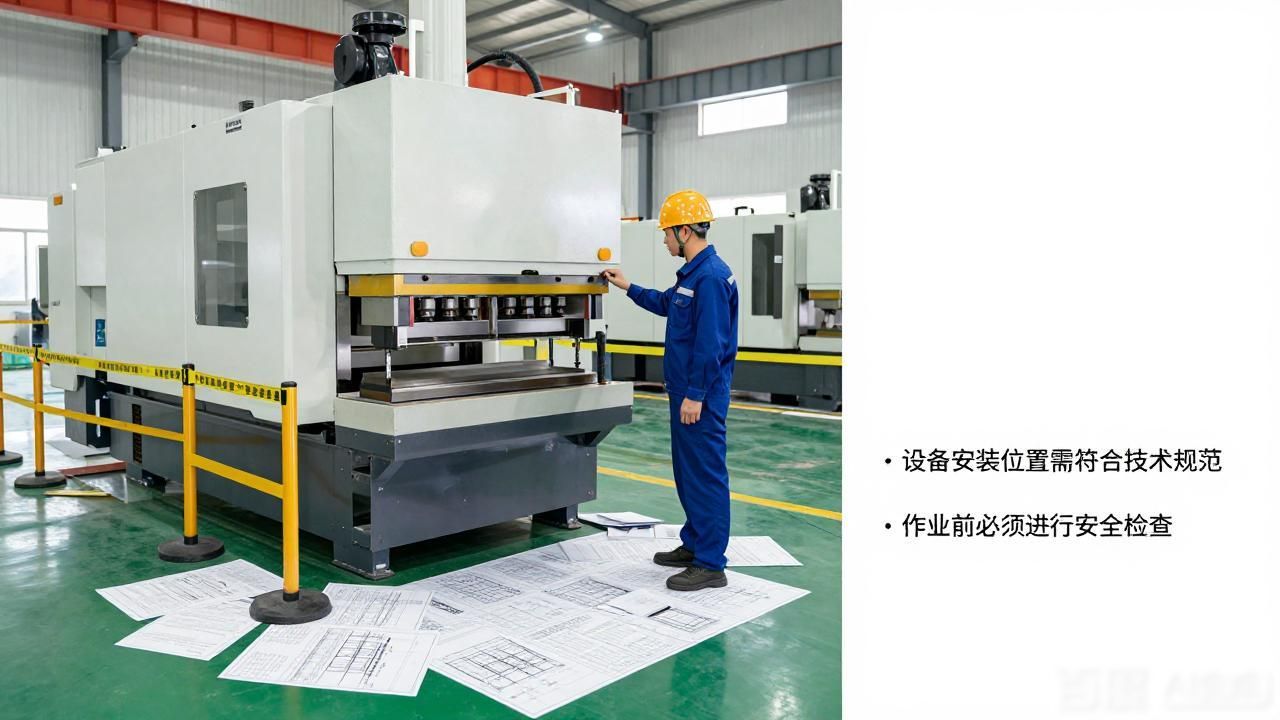
1、设备进场前要复核现场条件
涵盖厂房门洞情况, 通道宽度状况, 地面承载能力, 吊装路径情形, 基础尺寸规格, 预埋件设置, 设备存放区域, 以及临时用电条件。设备进入场地之后才发觉不能够进去, 没办法吊装, 难以放置下来, 这属于极为典型的低级问题。
2、吊装搬运必须有方案
机械厂的设备, 常常具备重量大以及精度高的特点, 在进行吊装操作的时候, 需要对导轨、主轴、控制柜、外壳以及精密部件予以保护。绝不能够因为想要赶工期, 就采取粗暴搬运的方式, 不然一旦如此, 设备在还没有投产的情况下, 就极有可能被埋下隐患。
3、设备找平找正要认真
需要精确调整的有数控设备, 检测设备, 装配平台以及自动化单元。水平度、垂直度、同轴度以及定位基准得按照设备要求去执行。
4、管线连接要规范
电缆, 要布局清晰。气管, 需布局清晰。液压管, 得布局清晰。冷却水管, 应布局清晰。切削液管, 同样要布局清晰。信号线, 也必须布局清晰, 以此避免交叉混乱, 避免拉扯变形, 避免磨损泄漏, 避免后期检修困难。
5、调试必须分阶段进行
机械厂生产线设备安装, 不能仅做单机启动, 对? 通常得历经单机调试, 之后是空载运行, 再接着是工装验证, 然后是联动调试, 随后是试生产, 跟着是节拍测试, 最后是质量验证, 是不是这样?
七、Pros and Cons 分析
Pros(优势)
1、能够提升机械厂生产线整体运行效率
2、有助于提高加工精度和产品一致性
3、便于实现自动化升级和数据化管理
4、可以降低后期故障率和停机风险
5、让设备布局、物流动线和安全管理更系统
Cons(不足)
1、前期工艺梳理和布局规划要求高
2、设备安装精度和调试周期不可忽视
3、多专业协同复杂,容易出现接口问题
4、如果预留不足,后期扩产和改造成本较高
八、FAQ 常见问题
Q1:机械厂生产线设备安装和普通设备安装有什么区别?
A: 普通设备安装, 更在意单台设备可不可以运行, 机械厂生产线设备安装, 更注重工艺节拍、设备联动、物流动线、精度以及安全防护。
Q2:为什么机械设备安装必须重视基础?
对于A而言, 设备基础会对设备水平、以及振动、还有加工精度以及长期稳定性产生直接影响, 要是基础没有做好, 那么在后期很难依靠调试将其彻底解决。
Q3:机械厂生产线设备安装需要自动化系统吗?
A: 并非每个项目都必然需要高度自动化, 然而, 现代的机械厂当中, 越来越多的机械厂会接入PLC, 也会接入机器人, 还会接入输送线,同时也会接入MES以及数据采集系统。
Q4:设备安装完成后可以马上投产吗?
一种情况是, 通常是不建议这样做的, 这需要经历单机调试这个过程, 还要经过联动调试这一阶段, 通过一番试生产, 并且进行质量验证, 只有在确认设备以及整线运行稳定了之后, 才能够再正式进行投产。
Q5:这类工程最关键的成功因素是什么?
A: 不是单独的一台设备, 而是工艺方面的理解, 设备的基础, 安装的精度, 管线的接口, 安全的防护, 以及调试的验证, 全都共同达到到位的状态。
九、发展趋势
未来的机械厂生产线设备安装,正在向几个方向升级。
其一, 具更高自动化程度, 机器人进行上下料, 自动实施输送, 自动开展检测, 智能仓储会愈发常见。
其二, 柔性化能力更具优势。机械厂所面临的状况是, 多品种、小批量的订单数量日益增多, 在此情形下, 生产线的安装要求预留换型以及扩展的能力。
第三, 数据化管理的程度会愈发深入, 设备的状态, 加工的节拍, 报警的记录, 能耗的数据, 质量的数据以及维护的周期, 这些都会越来越多地接入到统一的平台之中。
机械厂生产线设备的安装, 从本质上来说, 并非仅仅是“将机器放置平稳”这么简单, 它实际上是一个系统工程, 这个系统工程是围绕着工艺流程、设备基础、生产节拍、物流动线、管线接口、安全防护以及长期运维而建立起来的。
一套真正做得好的机械厂生产线设备安装, 对于诸多工厂车间而言, 不只是要让设备能够启动, 而是要让整条生产线长期稳定, 要让其精度可控, 要让其效率更高, 要让其维护更方便, 这些工厂车间包括机械加工厂、装备制造厂、零部件工厂以及自动化制造车间。
若将机床, 视为是一种工具, 把输送线, 当作是一种工具来对待, 把工装夹具, 也堪称作是一种工具, 把控制柜, 同样看作是一种工具, 把检测设备, 都认定为是一种工具, 那么机械厂生产线设备安装, 就仿佛更像是一套“生产落地能力”。谁能把这套能力, 做得更为系统, 再做得更为精准, 还做得更具备可维护性, 谁便更具备优势。







