冲压件的基本成型工艺
冲压件成形的原理是,冲压这种方式要借助压力机以及模具, 对于板材、带材、管材还有型材等, 去施加那种外力, 使得它们产生塑性变形或者分离, 进而能得到所需形状和尺寸的工件也就是冲压件, 这属于一种成形加工方法。
工艺分类, 冲压主要是依据工艺来进行分类的情况, 它能够被划分成两大类, 分别是分离工序, 和成形成工序。
有着这样的工序, 它被称作分离工序, 也被叫做冲裁工序, 其目的在于, 要让冲压件依靠一定轮廓线, 从板料之上进行分离, 与此同时, 还要确保分离断面具备质量方面的要求, 这一分离工序包含了冲裁, 冲裁又涵盖落料、冲孔, 另外和剪切、切口、切边、剖切一同为分离工序。
冲裁时板料的变形过程
变形过程:
模具间隙正常时,金属材料的冲裁过程可分三个阶段:
1)弹性变形阶段
板料会引发诸如弹性压缩、弯曲以及拉伸之类的变形, 材料于受到外力作用之时会致使变形或者出现尺寸上的改变, 并且那种自身能够恢复的变形被称作弹性变形。
2)塑性变形阶段
当板料的应力已然达到屈服极限之时, 板料便开始产出塑性剪切变形, 这所指的乃是材料历经外力的作用后而是那种外力被去掉之后却无法恢复的那一部分变形。
3)断裂分离阶段
已成形的裂纹沿最大应变速度方向向材料内延伸,呈楔形状发展
冲裁后板料断面分为四个部分
成形工序, 是让板料在不被破坏的状况下, 产生塑性变形, 进而制成具备所需形状以及尺寸的工件。
成形工序包含, 弯曲操作, 卷圆举动, 扭曲行为, 拉深动作, 变薄拉深举措, 翻边作业(其中有孔的翻边, 外缘翻边), 缩口行径, 扩口做法, 起伏活动, 卷边行动, 涨形操作, 旋压作为, 整形措施, 校平办法, 压印做法, 挤压工作(含有正挤压, 反挤压, 复合挤压)。
冲压件设计注意事项
冲裁冲压件的冲压工艺性
1)冲裁件的形状, 其设计要尽可能保持简单、对称这样的状态, 目的在于让排样的时候废料做到最少。同时呢, 对于冲裁件的拐角这个部分, 尤其要避免出现锐角的情况, 适宜的做法是设置适当的圆角。
2).冲孔最小孔径 (冲孔时孔径不宜太小)最小尺寸如下表
冲裁件的结构尺寸(如孔径、孔距等)必须考虑材料的厚度。
3). 最小孔间距 和孔边距
冲裁件的孔与孔之间、孔与边缘之间的距离不应过小。
4). 凸出悬臂和凹槽的最小宽度
弯曲件的冲压工艺性
1)材料弯曲之际, 弯曲处的圆角一旦超出材料的极限强度, 便会出现裂缝以及折断的情况, 故而应当避免弯曲圆角半径过小。
2)R角进行设定的时候, 最好是不要大于其自身1.5倍的材料厚度那一种情况。因为要是R角过大的话, 一旦弯曲过后, 会出现那样一种现象, 就是其回弹这个情况也是很大的。
3)弯曲件的弯曲高度不能过长, 并且H绝不可过小, 尤其是当材料t>2mm时, h过小, 要一定要记住, 这会致使弯曲变得困难, 难以炮制出形状精准的零件。
当弯曲件弯角呈现为90°的时候, 若要实现便于成形的目的, 那么就应当让弯曲件直边的高度h大于2t , 要是h处于1.3t至2t这个范围时, 就需要使R近似等于0或者采用诸如压凹槽之类的弯曲方法, 具体可见下图所示。
4)弯曲件的弯曲线,尽量别设计在宽度突变之处, 好似图上所示这般, 目的是防止出现撕裂情形。
要是非得设计于宽度出现突变的地方, 那么能够在宽度突变的地方事先冲制好工艺孔, 或者事先冲制好工艺槽。
5), 针对于存在孔的弯曲的部件, 要是孔处在弯曲的临近的部分, 在进行弯曲操作的时候, 就会致使孔产生变形。
解决措施:使这些孔分布在变形区域之外。
如下图对于弯曲件,从孔边到弯曲半径R中心的距离取为:当t
6)当弯曲的部件是有着宽、窄两个不同部分构成的时候, 过渡的地方其距离L要大于或等于R, 图在下面可见。
7)对于对称件进行弯曲操作时, 其左右两侧的弯曲半径应当保持一致, 这样做的目的在于确保整个弯曲过程当中受力能够实现平衡状态, 进而避免在弯曲这个过程里出现滑动现象,详情可见于所给出的下图。
8)于设计弯曲件之际, 鉴于弯曲形状与整体冲压件形状并非规则, 因而, 需于冲压件之上进行基准孔或基准边的设计, 以及标注公差相关基准。
比如说面, 以及边, 还有孔等等, 然而尽可能不要把那个基准设定在特别难以测量的地方, 就像空间当中的圆心, 以及很难予以判定的元素之类的, 请看下面的图。
9)于设计弯曲件之际, 需考量折弯之前材料展开的长度方面, 是否存有充足的空间, 此空间要求两片之间的距离大于材料厚度。标点符号。
拉伸件的冲压工艺性
1)拉深概念
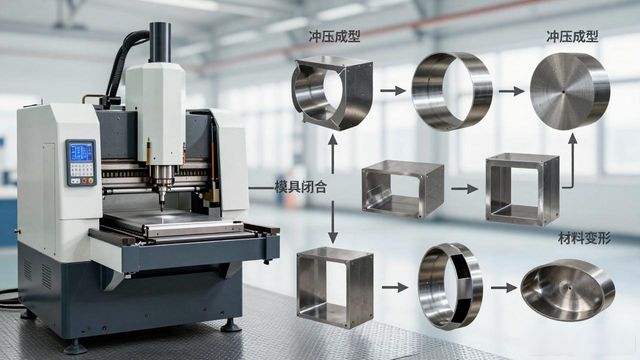
使用模具, 把平板状的毛坯冲压成有着各种开口的空心零件, 或者将已经制作好的开口空心件, 压制成其他形状以及尺寸的空心件, 这是一种冲压加工方法。
拉深工艺分类
1)按壁厚变化情况分:
① 一般拉深(工件壁厚不变)
② 变薄拉深(工件壁厚变薄)
2)按使用的毛坯的形状分:
① 第一次拉深(使用平板毛坯)
② 以后的各次拉深(以开口空心件为毛坯)
3)拉深变形过程:
4)拉深过程中毛坯各部分变化 :
① 平面凸缘部分(主要变形区)
② 凹模圆角部分(过渡区)
③筒壁部分(变形区)
④ 凸模圆角部分(过渡区)
⑤ 筒底部分(小变形区)
缩孔、翻边、膨胀的成形介绍
冲压件结构设计要点
1、避免直角,圆弧过渡
2、孔与孔,孔与边,孔与弯曲处之间有足够距离
3、弯曲半径不能过小,折弯高度适宜
4、薄板可以通过加强筋方式提高刚度和强度
5、注意板料的纤维方向
冲压件的表面处理
冲压产品的表面有多种处理方式, 其中包括电镀(涉及锌、镉、铜、铬、锡、镍、金、银等), 还要静电涂喷, 还有喷漆, 以及电泳, 包括丝网印刷等方式。应用较为广泛的有喷塑, 有喷漆, 有发黑处理, 有电泳, 还有镀锌, 还有镀镍等。
电镀
有这样一种情况, 做阳极需要采用镀层金属或者各种其他不溶性材料, 而待镀的工件则要充当阴极, 在该过程中, 镀层金属的阳离子会于待镀工件的表面被还原, 进而形成镀层。为了能够排除其他阳离子所带来的干扰, 并且还要让镀层均匀、牢固, 这就需要使用含有镀层金属阳离子的溶液当作电镀液, 以此来维持镀层金属阳离子的浓度始终保持不变。电镀所具备的目的是在基材之上镀上金属镀层, 从而改变基材表面的性质或者是尺寸。电镀能够增强金属的抗腐蚀性, 这里的镀层金属大多都是采用耐腐蚀的金属, 它还可以增加硬度, 防止磨耗, 提高导电性、润滑性、耐热性以及表面美观。
电泳
首先, 电泳涂料存在于阴阳两极, 这就是电泳的基本环境。然后, 施加电压, 在这个电压的作用下呢。带有电荷的涂料离子会朝着阴极移动。之后, 这些带电荷的涂料离子与阴极表面产生之碱性作用。由此形成不溶解的物质。最后, 这些不溶解物就沉积在了工作表面。
电泳表面处理工艺的特点:
具有丰满、均匀、平整、光滑优点的电泳漆膜, 其硬度、附着力、耐腐性能、冲击性能以及渗透性能, 明显优于其它涂装工艺。
发黑
表面进行发黑处理的处于钢制状态的物件, 存在着也被叫做发蓝这种称谓情况, 它的原理是把钢铁制品的表面以很快的速度使其发生氧化, 最终能够达到让其形成致密的氧化膜保护层效果, 进而提升钢件的防锈能力。现在对于钢制件表面进行发黑处理所常用的方法, 存在着传统所采用的碱性加温发黑这一方式, 以及出现距今时间比较晚的常温发黑这另外一种方法。
镀锌、锡
热镀锌, 是一种表面处理技术, 这种技术是在金属、合金或者其它材料的表面, 镀上一层锌, 以此来起到美观、防锈等作用, 而现在主要采用的方法就是热镀锌。
磷化
磷化是这样一个过程, 它是一种化学与电化学反应, 通过这个反应形成的是磷酸盐化学转化膜, 所形成的那种磷酸盐转化膜就被称作磷化膜。磷化有着主要的目的, 其一, 是给基体金属予保护, 能在一定程度上避免金属遭腐蚀;其二是用于涂漆前打底, 可提供漆膜层的附着力以及防腐蚀能力;其三是在金属冷加工工艺里起减摩润滑的作用。
喷涂
把油漆亦或是粉末, 借助压力或者静电力, 附着于工件的表面之上, 并让这工件切实拥有防腐蚀以及外观装饰的那种作用。
烤漆
把底漆涂覆于基材之上, 接着再涂抹面漆, 每次完成一遍漆的涂抹后, 就将其送往具备无尘条件且温度恒定的烤房之中, 进行烘烤。
钝化
其钝化的机理能用薄膜理论阐释, 也就是觉得钝化是因金属与氧化性物质起作用导致的, 此作用发生时, 于金属表面产自一种極其薄的, 那致密的, 具备优良覆盖性能的, 稳固地吸附于金属表面上的钝化膜。这块膜以独立相情势存在, 一般是氧化金属的化合物, 它发挥像将金属跟腐蚀周边介质彻底隔开的功能, 避免金属跟腐蚀周边介质接触, 进而让金属基本上终止溶解形成钝化态借助以达成防腐蚀的成效。







