轴承端盖是手扶拖拉机部件里重要的零件, 装配后其表面直接露在外面, 对该零件有不少技术要求, 像是表面划伤划痕要求在0.15mm以内, 还有不允许有任何拉裂、起皱、缺料等缺陷情况。通常轴承端盖地生产批量大, 每年产量超10000件, 因而针对其冲压工艺与冲压模具设计得技术熟练、做到精细。
1 轴承端盖工件的基本工艺设计分析
图1 轴承端盖工件的基本结构示意CAD图
如图1所示的是那待加工的轴承端盖工件, 其零件制作材料选用了硬度比较高的08F钢, 针对生产方面的要求是追求小批量, 它的材料厚度通常设置在1.5mm左右, 采用工件CAD图并配合优质碳素结构钢来进行制作, 这其中所采用的08F钢里含碳质量大概是0.07%-0.20%(属于低碳钢)。轴承端盖的抗剪切强度一般被控制在220-320MPa之间, 它的屈服点也能够达到180MPa左右, 从整体来看材料的焊接性与塑性表现相当不错, 适合进行冲裁施工。
要着眼于零件给出的外部形状, 对零件实施冲压制造这件事, 得依据三步工序来予以达成, 这三步工序分别是落料, 是拉大深度以及切断边缘, 把三种方案结合起来借此展开级进模的加工。于实际进行施工期间, 要依据每一道工序去展开一套模具,配合三套模具施工, 以此有效提升生产的效率, 确保工件的精度能够准确到位, 尽可能地节省搬运半成品所需的时间以及财宝方面的投入。施工进程里要确保模具制作能够达到标准, 切实降低制造的成本, 提升了生产效率, 全方位地对工件精度作优化, 最后给出最为适宜去开展的制作轴承端盖冲压模具的设计施工方案如下:
落料→拉深→切边→复合生产
2 轴承端盖工件的重要工艺设计分析
针对作为工件的轴承端盖, 其重要工艺设计是围绕着多方面的技术要点来展开的, 下面要简单谈及3点, 是这样的情况。
工件拉深次数计算设计分析
分析确定工件的拉深次数, 进行合理化判断一次拉深设计, 结合数据查表确保功地分析首次拉深系数, 分析拉深系数, 对课题拉深形状予以分析, 构建锥形设计结构, 具体而言, 要于模具冲压过程中分析凸模与凹模间隙, 同时拉深锥形拉伸件部分。
工件排样设计与计算设计分析
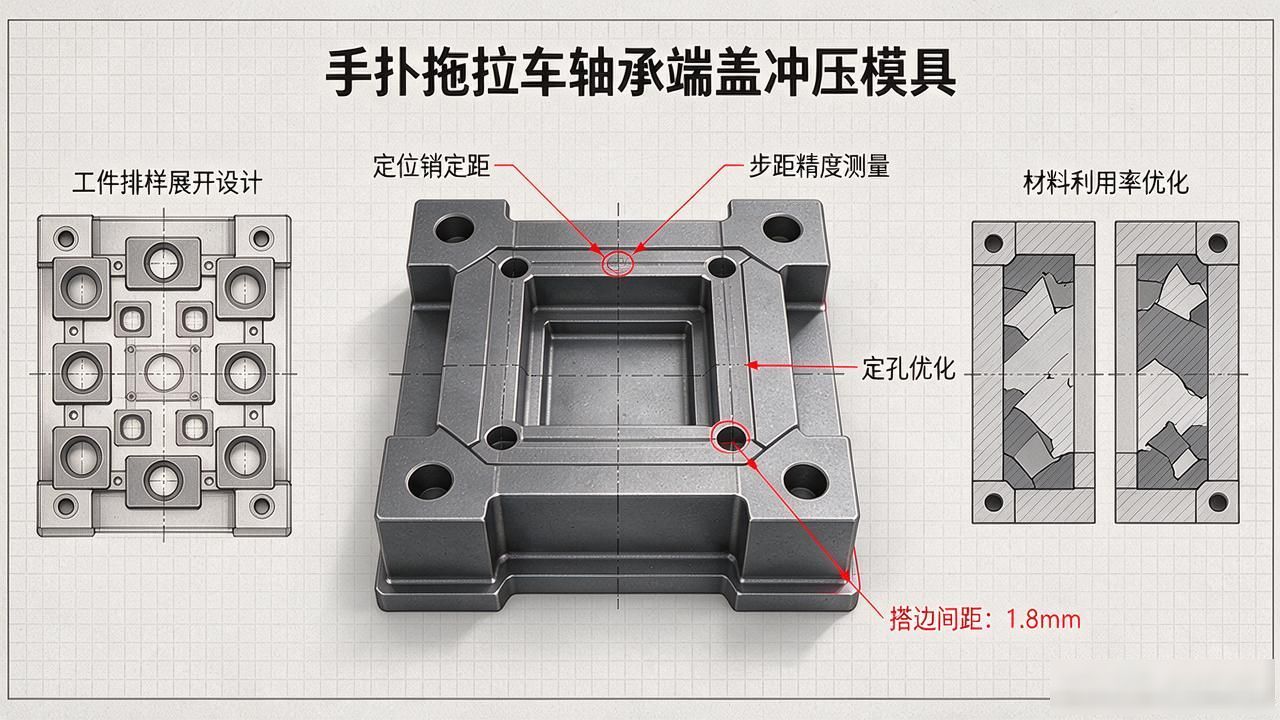
首先, 针对工件的排样展开设计, 接着是计算设计分析, 还要主要遵循材料利用率优化这一原则, 合理地确保冲压工件质量能够达到位, 达成冲压件朝着纤维板料的方向去开展为依据的优化调整。在这个操作进程里要考虑到模具整体结构是这样一种情况, 相对具备了简单的特性, 对于使用寿命来讲是相对较长一些的, 故而针对在操作进程之中, 必须要保证工件排样设计能够予以优化, 依据已规定好的材料厚度来开展分析工作并确保搭边工作间距被有效控制于1.8mm的范围以内。可以说是要采取使用定位销用以进行定距离相关操作, 与此同时去主动测量步距精度, 对步距公差进行大致估算。此外, 能够运用定孔办法来实施定距离优化, 设计条料宽度以及布距内材料利用率处在合理范畴内, 并且针对计算结果开展对照分析, 借此确保运用正确排料方式达到节省条料要求标准, 所以讲该轴承端盖工件需追求中小批量生产。
工件冲压力计算设计分析
在轴承端盖工件那儿, 针对落料拉深的复合模工艺力展开分析, 剖析其落料力具体的数据内容, 随后代入进到数据里去计算冲压力的计算结果。在这个过程当中, 关键是运用了好些理论知识来对拉深力做计算, 计算的过程相对来讲很复杂。在实际设计施工的时候, 能够采用经验计算算法, 分别去设置多个立足点, 针对拉深力的数值大小予以分析, 确保拉深件的危险断面断裂力计算准确无误。在计算进程当中, 运用K指标去剖析拉深力跟工件断裂之间的大小比值结果之时, 分析拉深工件的基本形状以及变形方式, 以此了解其对K值造成的具体影响。通常来讲, 代入数据得出的计算结果应当处于50kN之内。于具体的拉深施工进程里, 要对其压边力予以分析, 防止出现褶皱作用。在此处要适度设计压边力, 最终计算得出的压边力数值控制于10kN以内。随后还得分析计算轴承端盖的卸料力以及顶件力。
最后需采用切边模具, 它主要用来计算冲压工艺力。该工件结构相对简单, 形状是对称的, 还受到切边模相似落料拉伸的影响, 所以要让切边圆形对称达到位, 同时要深入剖析其切边模压力中心的受力情形, 保证其受力与模具中心受力相互契合匹配。
3 轴承端盖工件的主要标准件设计选用
有关轴承端盖方面, 工匠在主要标准件设计选用上, 涉及诸多内容, 诸如流入对凹凸模刃口尺寸的计算以及设计分析, 还有对拉深凸模的设计分析, 以及对落料凹模的设计分析等。单说针对凹模的材料选用和设计分析, 其选用的是淬火硬度高达66HRC的Cr12MoV, 凹模自身采用螺钉固定结构, 该结构直接与下模板配合, 通过这样的方式简化了模具结构, 同时还大量节省了材料使用成本, 在保证高度且方便设计使用顶料的进程里, 也满足了《冷冲压工艺与模具设计》相关技术要求。在这个时候, 要针对凹模周边边界那儿的厚度, 进行计算分析, 还要针对壁厚等等, 展开计算分析, 目的是为了求得接近凹模周边界限的标准尺寸。
选择合理的凹模设计尺寸之后, 要开展标准模架的选择, 把模架的闭合高度控制在180至220mm之间。这里能够参照我国模具设计大典里的相关参考部分, 重点针对凹模的周边界限尺寸以及模架的闭合高度施行剖析, 与此同时计算它的卸料板、上下垫板尺寸, 最终决定选用啥尺寸的模架。
4 轴承端盖工件的冲压设备校核应用
针对轴承端盖工件的冲压设备校核应用, 首先要选择合适的压力机, 具体而言, 需结合模具闭合高度来选择, 还要分析模具外形尺寸与冲裁力, 最终确定压力机型号。这里会参考到F公称≥F总的计算公式, 对模具外形大小加以分析。
然后, 需开展压力机的校核工作, 在这个校核进程里, 针对压力机的最大装模高度予以分析, 通常能够把它设定在250到350mm这样的范围之中, 模具的闭合高度调节量被控制在80至120mm的范围之内。此外, 还得对落料的模具拉深以及闭合高度展开计算分析, 将其控制在200mm时为最优状态, 再者, 要计算压力机工作台尺寸大概是600mm, 前后尺寸控制在200mm左右。结合上述指标, 可基本保证工作台面尺寸, 满足设计要求, 同时, 设计选用压力机的滑块行程, 也可控制在70 - 100mm左右, 基本满足了轴承端盖工件产品的基本拉深高度, 满足技术要求, 为轴承端盖工件冲压, 选择了正确的、技术功能对路的压力机。
5 总结
在圆柱滚子轴承端盖工件引深进程之中, 要运用本文所研讨的众多技术要点, 从各个方面提升工件自身的拉深性能本领, 优化其一表面质量, 以此提高圆柱滚子轴承端盖于冲压模具设计制造进程里的生产效率。与此同时, 它还能够在一定程度上削减生产成本, 确保圆柱滚子轴承端盖工件的产品良品率被把控在百分之百以内, 为工业制造获取较为优良的经济效益与社会效益。







