冲压厂会进行冲压件生产工作, 要是针对冲压件开展尺寸测量操作, 存在着两种最为直接的方法。其一为蓝光扫描的方式, 然而此设备的投入需耗费较大成本。其二是制作检具, 检具能够针对性地直接测量零件的间隙面差, 当下汽车冲压件生产厂家运用较多的便是检具了。检具检查是借助检具、钢板尺、间隙尺等测量工具, 针对冲压件之中的孔位置、大小、型面尺寸、料边等部位展开测量活动。下文重点介绍的是检具的使用办法。
检具的种类和结构检具的种类
检具种类丰富多样极为繁杂, 有所述单件检具, 还有分总成检具, 接着有开口检具, 然后能找到白车身检具, 另外存在功能模型检具。
单件检具主要针对模具冲压成形件, 其主要用途是测量单件型面料边偏差, 测量单件孔位偏差, 测量冲压件零件尺寸精度, 如图1所示。单件检具主要应用于冲压厂, 在冲压厂中, 需将所生产零件放置于检具上, 依照检具规范操作手法开展检具测量操作, 通过此操作能够测出该零件具体不符合位置。
图1 单件检具
先来看, 总成检具测量所用对象为焊接分总成的孔、为基准面、为接触面, 以及此外各个部件之间的配合情况, 这情况如图2所示。其主要测量功用在于判断冲压件焊接完工后所达成的分总成的尺寸精度, 凭借此能有效查看得出焊接之后的匹配关系。该检具和单件检具两者之间存在区别, 何为区别呢, 区别就在于该检具是专门用于测量已然焊接之后的总成的检具。
图2 总成检具
带有开口的检具重点用来检测各个安装件的间隙关联, 像图呈现的那样, 即图3。举例来说, 车身的侧围部位要是有一个加油口盖存在, 那么检具会制作出一个加油口盖的模型, 可用于检查侧围冲压件的加油口盖所在部位的精度。
图3 开口检具
用于检测整车身的孔、基准面、接触面以及各总成件之间配合情况的白车身检具, 如图4所示, 在焊装生产出一辆汽车的经过拼接成为整体结构的钢板车身骨架也就是人们常说的白车身之后, 把这样的白车身放置在检具以内。然后使在车身两边安装的总成检具相互靠近, 从而能够检测整车车身总成的精确程度, 结果呈现可精准定位误差了。
图4 白车身检具
车身主检具, 是采用铝或者树脂材料制成, 是依据三维数模制作的1∶1模型, 它是三维数模的真实呈现, 主要用于外覆盖件以及内外饰件的匹配以及评价等方面, 如图5所示。要是把车门总成、机盖总成放置在该此功能模型检具上面, 那么就能够判断该分总成在整个车身上的匹配程度。
图5 功能模型检具
现阶段, 检具开展测量以及投入使用, 属于那种相对比较基础的业务, 当下较为先进的当属蓝光扫描设备, 把零件放置于测量支架之上, 借助拍照扫描, 跟零件数据予以拟合, 进而得出零件的精度偏差, 该过程比对手工检具测量还要快且准, 也更便捷。然而因并非所有企业都能配备此设备, 所以当前中小企业主要还是把检具测量零件的尺寸精度当作首要手段。
检具的结构
检具, 一般是由三部分构成的, 一部分是骨架与底座部分, 还有一部分是型体部分, 另外一部分是功能件部分。其中, 底座采用的结构多样, 比如说铸铝、槽钢, 或者方钢以及厚度等于大于二十毫米厚的钢板结构, 以及还有型体焊接结构。而骨架, 能够利用的钢材是45#(SS400)钢, 正常使用就可以的唷。型体采用的材料有航空铝7050、树脂(BM5166, 代木460, 灌注树脂)、钢这些。功能件正常使用的就是标准件。功能部件包含的东西不少, 有快速夹头、定位销、检测销、划线销, 还有垫片、型面卡板、检测仪器等等。
检具的测量方法检具测量前的观察
在检具之上, 存在着诸多需预先知晓的方面, 像检具坐标系的构建情形, 检具的测量基准究竟是多少数值, 定位孔所处的具体位置部位, 测量功能部件完备与否的状况, 以及夹紧器的夹紧先后顺序等等。
对于一款检具的坐标系来讲, 这台车上全部零部件的坐标系都由一模一样的唯一一个坐标系所遵循, 首先要判定清楚该检具的X轴、Y轴、Z轴的方向, 图6展现的检具坐标刻度上面已经清晰标明了Y轴的方向, 此两点乃是处于Y-300以及Y-200的位置,两个方向的坐标系标识符都能在检具之上被看到。
图6 检具坐标和测量基准
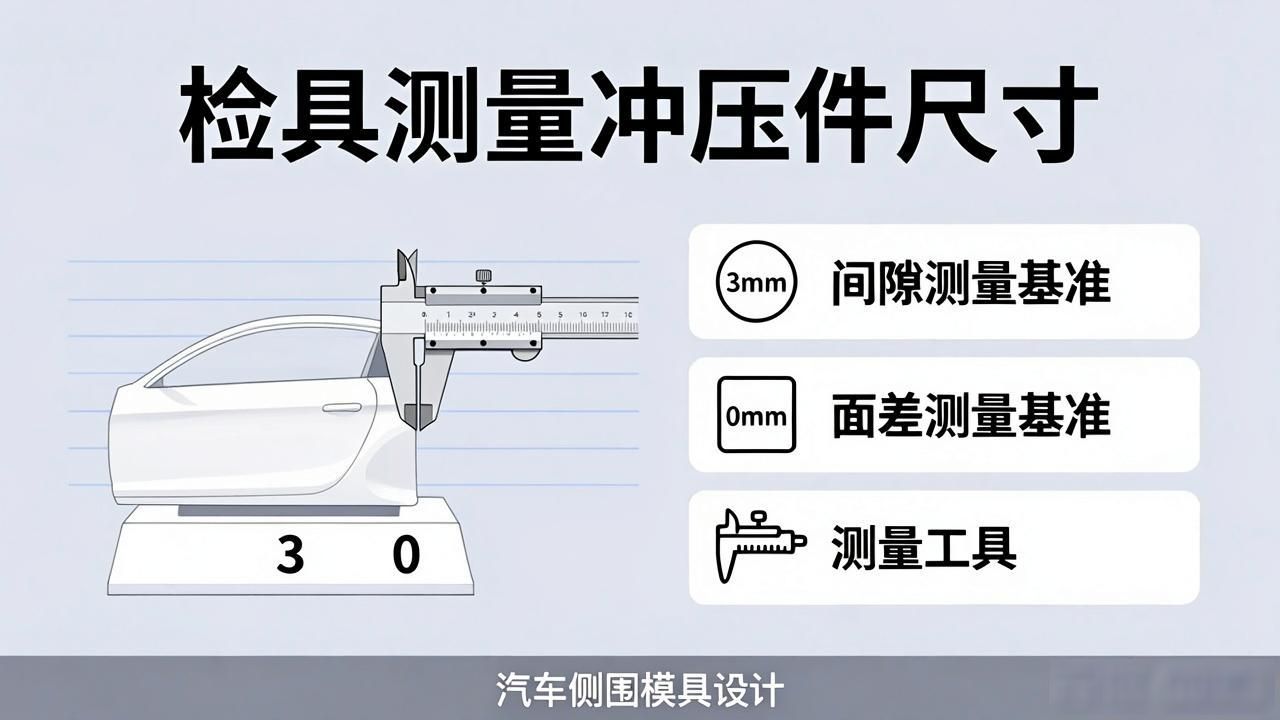
图6上, 我们能看到“3”与“0”的标识, “3”所代表的意思是, 该检具上当前处测量的基准是3mm, 像该处间隙测量值为3mm时, 意味着此处呈现出了最佳合格状态, 如果测量间隙为0mm, 那反倒不合格。“0”表明的则是, 此处面差的测量基准是0mm, 零件表面得与检具表面齐平, 不存在面差。不同的检具, 在设计方面会存在各异的测量基准, 有的是5mm, 故而测量前得提前加以识别。
需要提前识别功能部件是不是齐全, 也要提前确认定位孔, 在图7里能看到零件定位以及夹紧器, 在零件被夹紧以前要对零件定位, 夹紧器的夹紧顺序同样重要, 夹紧器上有A1 - A9的标识, 这标识代表夹紧器夹紧的先后次序, 从A1起最先开始夹紧。
图7 零件定位和夹紧顺序
检具测量的方法
关于回弹量的测量, 首先要把所有的夹紧器打开, 之后, 去测定哪个部位的点, 再把对应该点的夹紧器给夹紧, 接着, 分别开展在夹紧的情形下以及不夹紧的情形下的面差测量工作, 其中面差还要借助间隙尺或者面差仪来进行测量。
料边测量, 一般会运用间隙尺, 把间隙尺塞入缝内, 然后读取间隙数值来达成测量;面差测量, 则是借助面差仪, 测量对象是零件上的表面和平整后的检具表面之间的面差值, 最终实现面差测量。
通过游标卡尺去实施对孔尺寸的测量, 就如同图8所呈现的那样。而有关于孔位测量的情况, 先是借助划线销来进行刻线操作, 之后利用游标卡尺去计量算出孔位中心点偏差的大小, 这一过程如图9所示。
图8 测孔尺寸
图9 测孔位偏差
全尺寸测量的步骤
冲压件放置到检具前, 要先对检具进行检查, 还要擦拭, 特别是检具的夹紧器处, 检具的每个夹紧器处都有一个厚度为3mm的垫片, 板件与检具间的间隙靠它维持。
在把冲压件放置到检具上的时候, 务必要做到轻轻地拿取, 再轻轻地放下, 放置完成之后, 要按照次序逐个插好主定位销以及副定位销, 以此来对板件实施定位操作, 接着测量冲压件的回弹量, 此时需要将夹紧器全部打开, 随后逐个测量, 这里所说的板件的回弹量指的是板件在夹紧之前与夹紧之后的差值, 要是回弹量超过了0.2mm, 那么就判定为不合格。
冲压件回弹测定完毕后, 夹紧装置全都处于夹紧状态, 其中大型冲压件需对角进行夹紧, 目的在于防止板件产生偏移, 之后逐个测量型面、边界以及孔位等地的尺寸, 接着填写检测报告, 填写时需先查看报告左下角处的基准内容, 防止方向弄颠倒, 在此特别提醒模具若越修改状况越糟糕。
算出合格率, 此合格率含面、边、孔及总的合格率, 当中所测回弹量的点算入面的合格率里, 并一个孔按2个点来计算, 这2个点是孔径算一个点以及孔位算一个点, 具体合格率计算方式见表1, 最后在检测报告与冲压件上写明检测日期、检测者以及合格率。
表1 全尺寸合格率计算样式表
测量工具使用规范
采用尖角塞尺去测量板件间隙以及料边状况时, 处于这种之际, 塞尺那两个平面要与板件且检具的基准面紧密地贴合好才行的, 不可以把力气用得太大了。
进行测量操作时, 使用钢直尺, 同样的钢直尺, 其平面需与检具贴合, 并且, 最好选用带有 0.5mm 刻度的那一面来读数, 通过如此方式可得更准确的结果。
使用游标卡尺前行校零事宜, 测量期求游标卡尺两侧跟板件紧密切合便是, 用力务必均匀, 读数期间眼睛需保持跟刻度处于相同水平面了。
结束语
冲压厂内, 检具是测量冲压件尺寸精度的工具, 且是最直接的那种, 因此, 学会检具测量, 对冲压件尺寸精度的控制能起到十分重要的作用。对于检具日常维护保养而言, 这也是相当关键的: 在放置零件以前, 务必要把零件擦拭得干干净净, 避免存有油污、杂物从而对测量数据造成影响;当把零件放置到检具之上的时候, 一定得轻拿轻放, 防止对检具造成损伤;在检具使用完毕之后, 要把所有销归回到原位, 避免丢失;当检具不使用的时候, 要时常使用防锈油以及润滑油来清理与防锈;对于单件检具在其不使用的时候, 要用塑料薄膜把检具罩住;检具每年都必须进行一次标定, 以此确保检具精度。







