为了使不同工艺以及材料都具备其相对应的刀口结构, 历经多年革新与总结, 常见的下模刀口主要分作两类, 一类是整体式刀口, 另一类是镶件式刀口, 这对于设计出标准产品有着关键性意义。
01 整体式刀口
下面列出了五种适用于不同条件下刀口的几种结构样式
图I:常用于对精度条件要求比较高、冲裁形态复杂的工件。
它具备的优点是, 刀口有着较高的强度, 在修模以后, 孔口的大小不会出现变化;它存在的缺点是, 所产生的废料会堆积在孔口, 进而加大冲裁力以及孔壁的磨损, 并且在磨损时, 后孔会演变成倒锥形状, 由此出现跳废料的状况, 致使正常冲裁受到影响。
它的基本设计参数如下:
t<0.5mm h=3~5mm
t<0.5~5mm h=5~10mm
t<5~10mm h=10~150mm
图Ⅱ:常用于直径刀口<5mm的冲裁工作。
有着这样的优点, 刀口强度相对比较好, 工艺是较为简单的那种, 废料容易掉落方面, 并且修模之后在尺寸大小上不存在变化。
图三, 常常被应用于具备顶出装置的复合模当中, 其具备的优点是, 刀口强度很高, 在进行修模之后, 尺寸大小不会出现太大的变化。
图IV:常用于形态简易、精度低、冲制自然漏料的简单件。
它的特点在于, 刀口强度不高, 耗损以后修模量不大, 冲裁的零件容易漏下去。进行电加工的时候, α角常常是α等于4°至20°(落料模)。
图V:常用于形态简易、低精度工件的冲裁。
优点是刀孔口不会堆积废料;缺点是刀口强度低。
t2.5mm,α=30°,β=3°,h≥8mm。
02 镶件式刀口
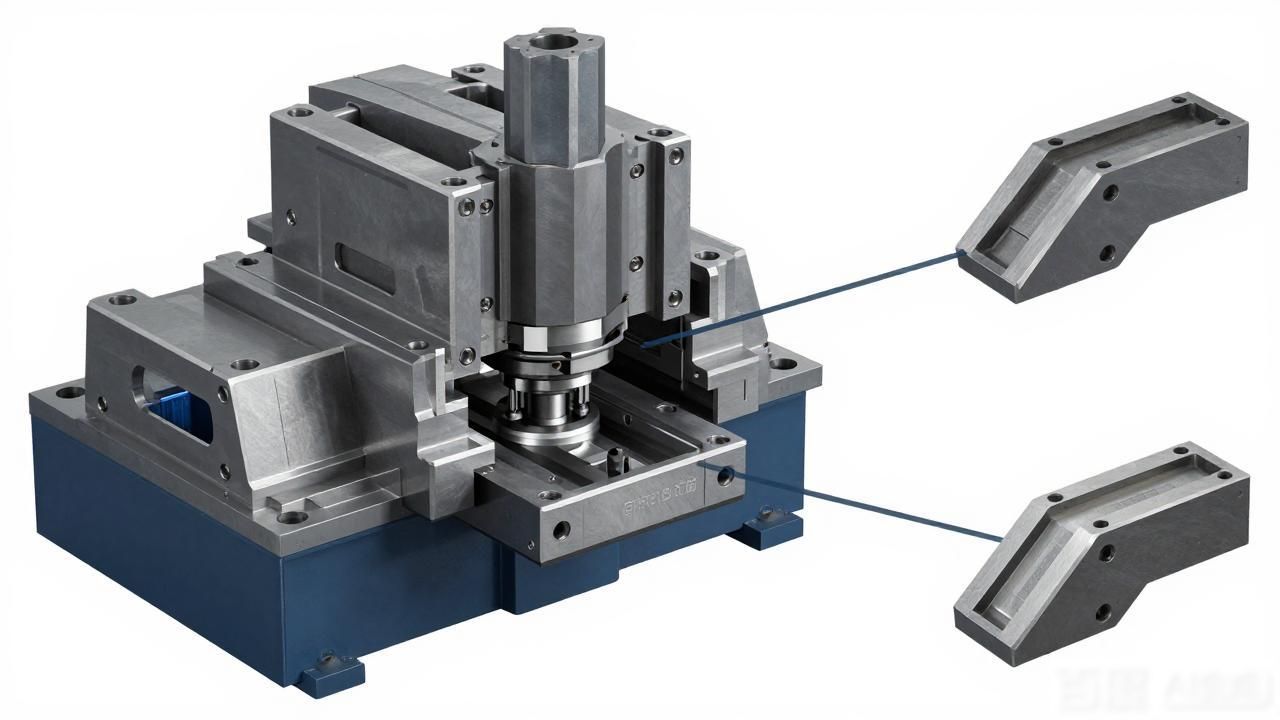
常被用于规模较大以及相对比较复杂的模具, 存在一些刀口容易损坏的部位, 这些部位同样也要把它们打造成为镶件式刀口。
结构特点:
加工期间,我们能够针对形态复杂的凹模展开分解加工, 借由将原来的内表面加工转变为外表面加工, 继而极大程度地达成对加工难度的削减。
对于是否采用镶件式刀口, 我们得考量冲压件的尺寸大小, 还要斟酌其几何形态的复杂状貌, 同时更要考虑刀口那种易于出现磨损的情形。
即使它具备能减少热处理变形, 以及让修理凹模时钢的使用量更为便利的长处, 然而我们仍不可忽略凹模加工量繁多、装配存在困难的这些情况。
要确保冲裁件品质, 与此同时, 还得考虑加工的便利性, 以及镶块固定装配的可能性, 因此, 对刀口镶块连接部位的划分, 必须做出正确决定。
凹模的固定方法
通常使用挂台和用螺丝锁紧的方法来对刀口进行固定
方法如图:
a--常用在数量较少的简单件的冲裁。
b--常用在大型冲裁件
常用于工件形态简易以及较大厚度材料的c--, 这是固定板与凹模采用H7/M6相匹配, 凹模上面设有台阶。
在冲裁小件的时候, 常常会用到d, 对于凹模而言, 采用的是H7/S6这种压配合方式, 与此同时能与固板相匹配。
还可以用低熔点合金浇注法和环氧树脂粘结剂来固定凹模。
对于凹模放入固定板, 我们能够利用加热后线膨胀系数比硬质合金大的特性来达到目的, 其中过盈量一般是直接的0.6%到1%, 加热温度常常处于500℃到600℃。我们将这种方法称作热套固定法 , 这几种方法均可应用于硬质合金镶件上。







