一、从废料情况看出的信息
成形孔的反像从本质上来说就是废料, 也就是位置相反的相同的部位。通过对废料进行检查, 能够判断上下模间隙是不是正确。要是间隙过大, 废料会出现粗糙、有起伏的断裂面以及一个窄窄的光亮带区域。间隙变得越大, 断裂面与光亮带区域所形成的角度也就越大。倘若间隙过小, 废料会呈现出一个小角度的断裂面以及一个宽宽的光亮带区域。
具较大间隙时便会形成带有较大卷边以及边缘撕裂之处孔洞, 于此情况下会致使剖面当中会有一稍微之薄边缘向外突出一些。当间隙过小之时那便会形成带着稍微卷边同时还有大角度撕裂之状况, 如此一来便会造成剖面或多或少呈现出垂直于材料表面之趋势。
身为一个理想的废料, 它需具备合理的压塌角, 以及均匀的光亮带。如此这般, 方可维持冲向压力最小的状态, 进而形成一个带有极少毛刺的整洁圆孔。就从这一点进行观察, 借助增大间隙这种方式来延长模具存在的期限, 是凭借牺牲成品孔的质量才得以换取的。
二、模具间隙的选择
模具间隙, 和所冲压材料的类型、厚度有关系, 不合理的间隙, 能够造成如下问题:
(1) 要是间隙过大, 那么所冲压工件的毛刺便会比较大, 进而冲压质量差。倘若间隙偏小, 虽说冲孔的质量较好, 可模具的磨损却较为严重, 会大大降低模具的使用寿命, 并且容易致使冲头的折断。
(2)间隙要是过大, 或者过小, 就都极易在冲头材料之上产生粘连, 进而造成冲压的时候带料, 过小的间隙易于在冲头底面与板料之间形成真空, 进而发生废料反弹。
(3)存在着合理的间隙, 这间隙能够延长模具的寿命, 卸料的效果是良好的, 它可减小毛刺以及翻边情况, 板材能保持洁净状态, 孔径的大小是一致的, 不会刮花板材, 能够减少刃磨的次数, 能让板材保持平直, 冲孔的定位是准确的。
请参照下表选择模具间隙(表中数据为百分数)
间隙的选择(总间隙)
材料
最小
最好
最大
紫铜
8%
12%
16%
黄铜
6%
11%
16%
低碳钢
10%
15%
20%
铝(软)
5%
10%
15%
不锈钢
15%
20%
25%
%×材料的厚度=模具间隙
三、如何提高模具的使用寿命
拿用户的角度来说, 提升模具的使用期限能够极大程度地削减冲压成本。致使模具使用期限受到影响的因素是这样的:
1、材料的类型及厚度;
2、是否选择合理的下模间隙;
3、模具的结构形式;
4、材料冲压时是否有良好的润滑;
5、模具是否经过特殊的表面处理;
6、如镀钛、碳素氮化钛;
模具人杂志微信,真心不错
7、上下转塔的对中性;
8、调整垫片的合理使用;
9、是否适当采用斜刃口模具;
10、机床模座是否已经磨损;
四、冲压特殊尺寸孔应注意的问题
(1)最小孔径
冲φ0.8——φ1.6范围的冲孔请用特殊冲头。
(2)厚板进行冲孔操作时, 针对加工所需的孔径而言, 要选用大一号的那种模具。注意啦: 在这个时候, 如果使用的是通常大小的模具, 就会致使冲头螺纹破损的情况发生。
例如, 像下面表格所呈现的加工条件那般, 加工的孔径尽管是和A工位的模具相对应的样子, 然而请采用来使用B工位的模具。
材质
板厚(mm)
孔径(mm)
软钢(40Kg/mm2)
6.0
8.2-12.7
4.5
11.0-12.7
不锈钢(60Kg/mm2)
4.0
8.2-12.7
例2, 如下表所示的加工条件, 加工的孔径, 虽说和B工位的模具是对应的情形, 然而, 请采用C工位的模具。
材质
板厚(mm)
孔径(mm)
软钢(40Kg/mm2)
6.0
22.9-31.7
4.5
30.6-31.7
不锈钢(60Kg/mm2)
4.0
22.9-31.7
(3)冲头刃口那一部分, 其所需的最小宽度跟长度之间具备的比例, 通常情况下是不可以小于1比10的。
例3, 有一个长方形的冲头,当它的刃口长度是80mm的时候, 其刃口宽度选取大于或者等于8mm ,这样子是最为合适的。
(4)冲头号刃口区域最小尺码跟板量的关联,提议冲头号刃口区域最小尺码选取版量的两倍。
五、模具的刃磨
1、模具刃磨的重要性
定期给模具进行刃磨, 这是冲孔质量保持一致性的保障, 定期刃磨模具, 不仅能够提升模具自身的使用寿命, 还能够提升机器的使用寿命, 并且要把握正确的刃磨时机。
2、模具需要刃磨的具体特征
关于模具的刃磨, 不存在一个用以判定是否需要刃磨的确切打击次数标准, 其关键取决于刃口的锋利度情况, 而决定刃口锋利度具体处在何种状况主要由以下三个因素来决定:
(1)查看刃口的圆角的情况, 当圆角半径达到R0.1毫米时, 且最大R值不能超过0.25毫米的条件下是进行磨刀这个动作所必需的。
(2)检查冲孔质量,是否有较大的毛刺产生?
(3)依据机器冲压所产生的噪声, 以此判别是否要进行刃磨啦。要是在使用同一副模具冲压期间, 噪声呈现异常状况, 那就表明冲头已然变得钝了, 这种情况下就需要进行刃磨的操作了。
注:刃口边缘部变圆或刃口后部粗糙,也要考虑刃磨。
3、刃磨的方法
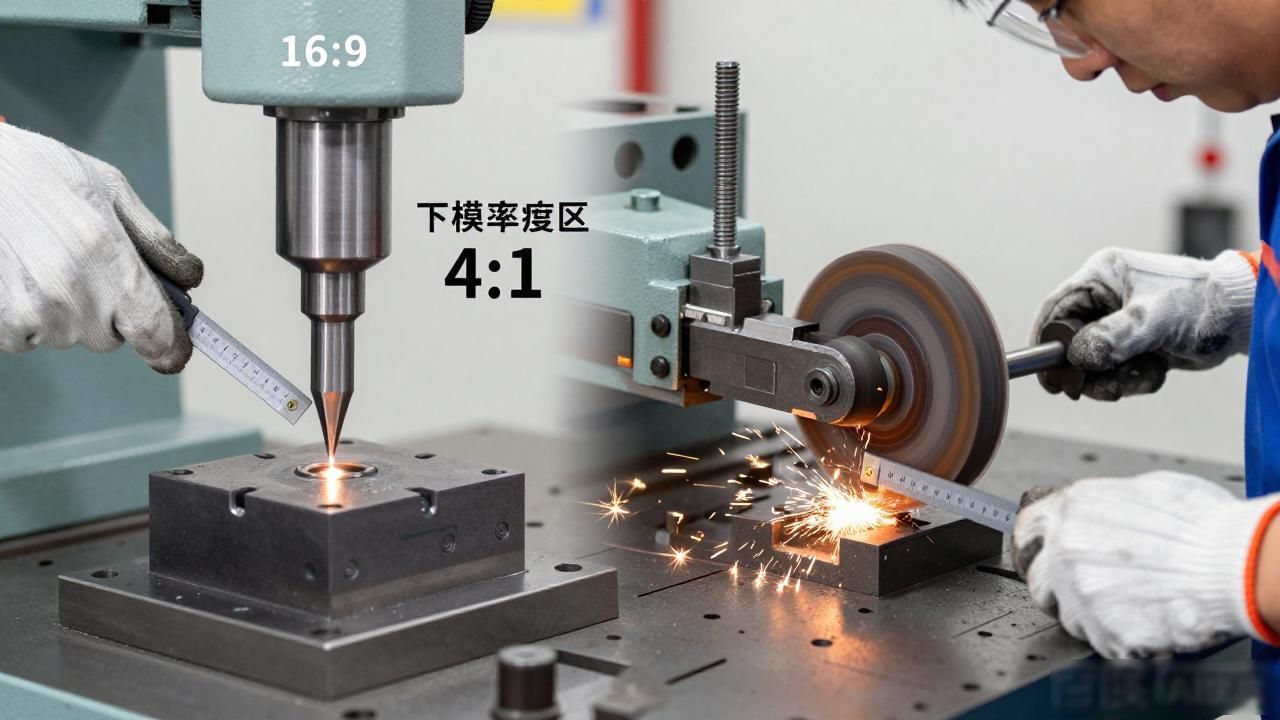
针对模具刃磨而言, 存在着多种不同的方法, 既能够借助专用的刃磨机来达成所需效果, 又可以在平面磨床上予以实现。其中, 冲头以及下模在进行刃磨操作时, 其频度通常呈现为4: 1这样的比例情况, 在完成刃磨之后, 务必要调整好模具的高度。
(1)不正确刃磨方法存在危害, 不正确的刃磨会让模具刃口的迅速破坏情况加剧, 导致每次刃磨的打击次数大幅缩减。
(2)定期刃磨模具, 能让冲孔的质量与精度维持稳定, 这便是正确刃磨方法所带来的益处, 模具的刃口损坏会较慢, 其寿命也会更长。
4、刃磨规则
模具刃磨时要考虑下面的因素:
(1)在刃口圆角处于R0.1至0.25毫米这个大小范围的时候, 要去查看刃口的锋利程度。
(2)砂轮表面要清理干净。
(3)建议采用一种疏松、粗粒、软砂轮。如WA46KV
(4)每次进行磨削操作时的磨削量, 也就是吃刀量, 其数值不应当超过0.013毫米, 一旦让自身被磨削量过大这种情况出现, 就会致使模具的表面产生过热情形相类似达到退火处理产生的效果, 进而使得模具质地出现变软状况, 最终会大大地致使模具的寿命被降低。
(5)刃磨时必须加足够的冷却液。
(6)磨削时应保证冲头和下模固定平稳,采用专用的工装夹具。
(7)模具刃磨量存在一定标准, 一旦达到此数值, 冲头便需报废, 若持续使用, 极易致使模具与机器受损, 如此这般得不偿失。
(8)刃磨完后,边缘部要用油石处理,去掉过分尖锐的棱线。
(9)刃磨完后,要清理干净、退磁、上油。
注:模具刃磨量的大小主要取决于所冲压的板材的厚度。
六、冲头使用前应注意
1、存放
(1)用干净抹布把上模套里外擦干净。
(2)存放时小心表面不要出现刮痕或凹痕。
(3)上油防锈。
2、使用前准备
(1)使用前彻底清洁上模套。
(2)查看表面是否有刮、凹痕。如有,用油石去除。
(3)里外上油。
3、安装冲头于上模套时应注意事项
(1)清洁冲头,并给其长柄上油。
(2)将冲头插入大工位模具的上模套底部, 此操作不可用力, 不可使用尼龙锤, 在进行安装时, 不可借助旋紧上模套上的螺栓去固定冲头, 唯有在冲头正确定位之后方可旋紧螺栓。
4、安装上模组合入转塔
若期望延长模具使用寿命, 在此情形下, 上模套外直径同转塔孔之间的间隙需尽可能地小。鉴于这样的状况故而要小心执行下列程序。
(1)清洁转塔孔的键槽和内直径并上油。
(2)调整上模导套的键槽,使之与转塔孔的键吻合。
(3)你得将那上模把儿, 导得直直的才行, 然后插入塔孔里头, 要特别小心, 绝对不能出现一丝一毫的倾斜状况。对上模导套而言, 它应当凭借自身的重量呀, 顺遂地滑进那个转塔孔之中。
(4)倘若上模套往一侧倾斜, 能够借助尼龙锤这类软质材料工具将其缓缓敲正。不断进行敲击, 一直到上模导套凭借自身重量滑入恰当位置。
留意, 不可对上模导套外直径施加力量的作用, 只得往冲头顶上去施力使作用。不可对上模套顶部进行敲击动作, 避免致使转塔孔遭受损害, 进而导致个别工位使用寿命相应缩短。
七、模具的检修
如果冲头被材料咬住,取不出来,请按如下所记项目检查。
1、冲头、下模的再刃磨
刃口具备锋利特质的模具, 能够加工出呈现漂亮状态的切断面, 当刃口变得钝了的时候, 就需要施加额外的冲压力, 并且此时工件的断面会显得粗糙, 进而产生很大的抵抗力, 最终造成冲头被材料咬住。
2、模具的间隙
模具间隙要是对应板厚选取不恰当, 冲头于脱离材料之际就需要极大的脱模力。倘若因这一缘由冲头被材料卡住, 那就更换具有合理间隙的下模。
3、加工材料的状态
出现下述各种情况时, 脏东西随即附着到模具上, 致使冲头由于材料咬住而无法进行加工, 材料被弄脏了, 或者存在污垢。
4、有变形的材料
带有翘曲状况的材料, 于完成冲孔操作之后, 会出现夹紧冲头的情况, 致使冲头被咬住。有呈现翘曲状态的材料, 要先将其弄平整之后才能够再进行加工。
5、弹簧的过度使用
会使得弹簧疲劳。请时常注意检查弹簧的性能。
八、注油
加工材料的条件决定油量以及注油次数, 对于冷轧钢板、耐蚀钢板这类无锈无垢的材料, 需给模具注油, 注油点包括导套、注油口、刀体与导套的接触面、下模, 使用的油是轻机油。
对生有锈迹且附着污垢的材料进行加工时, 铁锈微粉会被吸入冲头同导套之间地方进而产生污垢, 致使冲头无法于导套内自由自在地滑动, 处于这种情形之下, 要是进行上油操作, 便会让锈垢更易于沾上, 所以冲这种材料之际, 反倒要将油擦拭干净, 而后每月进行一回分解作业, 借助汽、柴油把冲头以及下模那边的污垢予以去除, 在重新组装之前再度擦拭干净, 如此便能够确保模具具备良好的润滑性能。
九、模具使用过程中经常出现的问题及解决方法
问题一、板材从夹钳口脱出
十、使用特殊成型工具的注意事项
1、机器滑块行程因型号各异, 所以, 成型模具封闭高度的调整需加以留意。
2、必然要确保成型足够充分, 所以要慎重仔细加以调整, 每一次的调整量最好别超过0.15毫米, 要是调整量过于大, 就容易致使机器出现损坏以及模具出现损坏。
3、请选用轻型弹簧组件用于拉伸成型, 以此来防止板料出现撕裂情况, 或者避免因板料变形不均匀而致使卸料困难等状况。
4、在成型模具周围安装球型支撑模具,防止板料倾斜。
5、成型位置应当尽量远离夹钳。
6、成型加工最好放在加工程序的最后来实现。
7、一定要保证板材良好的润滑。
8、确认定货之际, 需留意特殊成型工具的避让位置情况, 若是两个成型物之间的间隔相对较近, 那么务必要同本公司销售业务人员展开交流沟通。
9、因成型工具所需卸料时间较长, 所以在进行成型加工之际, 务必要采用低速, 并且最好要有相应延时。
十一、使用长方形切断刀的注意事项
1、步距尽量大,要大于整个刀具长度的80%。
2、最好通过编程来实现跳跃步冲。
3、建议选用斜刃口模具。
十二、在不超过机器公称力的情况下如何冲孔
生产时, 需冲直径大于 114.3mm 的圆孔, 这般大的孔会超出机器公称力上限, 尤其针对高剪切强度材料。运用多次冲孔之法冲出大尺寸孔能够解决此问题。借助小尺寸模具沿大圆周长剪切可降低一半或更多的冲压力, 在你所拥有的模具里或许大部分模具都能达成。
十三、一个冲大圆孔的简易方法
那一种凸透镜模样的模具能够被制作成你所需要的那种半径尺寸。要是孔径超出了冲床公称力的范围, 我们会推荐采用(A)方案。利用此模具来冲出圆形的周边部分。要是孔径能够在冲床公称力的范围以内被冲成, 那么一个放射形状的模具以及一凸透镜样式的模具便能够在四次操作之内冲压出所需要的孔, 而且不需要旋转模具(B)。
十四、最后才向下成形
在进行成形模具选用之际, 要防止开展向下成形的操作行为, 这是由于如此这般会占据过多的垂直空间, 进而引发额外多出的平整或者弯曲板材的工序流程。向下成形这种情况还有可能陷入到下模之中, 随后被从转塔处拉出, 可是, 要是向下成形当属独一无二的工艺上的选择, 那么就应当将其当作针对板材的最后一项处理工序来对待。
十五、防止材料扭曲
若是你要在板材之上冲切极大数量的孔, 然而板材却没办法维持平整, 其成因有可能会是冲压应力积累。当冲切一个孔时, 孔周边的材料会朝着下方被拉伸, 致使板材的上表面拉应力得以增大。下冲运动同样会使得板材的下表面压应力增大。对于冲切少量的孔而言, 结果并不显著, 但是伴随着冲孔数目的增多, 拉应力以及压应力也会以此成倍增加, 直至使得板材发生变形。
一种消除这种变形的方法是, 每隔一个孔进行冲切, 接着返回冲切剩下的孔。这会在板材上形成相同的应力, 不过它驱散了因同向相继不间断地冲切而引发的拉应力或压应力的聚集。这样一来, 第一批孔也承担了第二批孔的部分变形效果。
十六、如果你的不锈钢翻边变形
在去制造翻边以前, 朝着材料去施用那优质的成形润滑剂, 这能够使得材料更良好地从模具当中顺利分离出来, 在进行成形之际能够顺畅地于下模表面进行移动, 像这样去给予材料一个较为良好的机会, 用以分布在被弯曲以及被拉伸的时候所产生的应力, 从而防止在成形翻边孔边上所出现的变形以及翻边孔底部的磨损。
十七、克服卸料困难的几点建议
1、使用带有细芯胶粒的冲头。
2、增加下模间隙。
3、检查弹簧的疲劳程度。
4、使用重载型模具。
5、适当采用斜刃口模具。
6、润滑板材。
7、大工位模具需要安装聚胺脂卸料头。
十八、造成废料反弹的主要原因
1、刃口的锋利程度。刃口的圆角越大,越容易造成废料反弹。
2、模具进行冲压操作时, 每个工位所涉及的模具, 其入模量是存在明确要求的, 且此要求具有一定的规定性, 倘若入模量较小, 那么便极易致使废料出现反弹现象。
3、模具的间隙是否合理。不合理的模具间隙,易造成废料反弹。
4、被加工板材的表面是否有油污。







