研究背景和创新
汽车后轮毂包冲压件, 有着料薄的特性, 其变形量很大, 拉深深度极为深, 形状呈现狭长且弯曲, 在成形时容易出现起皱现象, 还易开裂以及回弹, 工艺设计难度较高, 模具设计难度也较高。以往的相关研究, 多数是针对常规的后轮毂包来展开的, 并没有充分地解决狭长型薄板件会出现的失效跟回弹问题。
合并UG和AutoForm两个软件, 达成全工序的建模以及仿真, 对工艺补充面、压料面还有加强筋结构予以优化, 借由模面补偿来控制回弹;构思出整合拉深、修边冲孔、翻边整形、侧修边等工序的复合模具, 梳理狭长薄板冲压件的模具设计办法, 供给同类零件作参考。
图1 汽车后轮毂包左右件形状
实验方法
对零件工艺开展分析, 要明确后轮毂包的结构特征, 还要明确DC05材料的力学性能, 进而确定选用拉深加上复合工序的成形方案。
拉深工序件工艺补充面、压料面以及加强筋的设计, 借助UG软件来实现, 冲压成形模型由此得以构建, 之后导入AutoForm展开仿真, 这便是工序件建模。
执行全工序仿真分析, 设置DC05材料参数, 生成毛坯曲线, 采用FV高精度模式, 模拟材料的流动情况, 模拟应力应变, 模拟成形缺陷, 通过FLD图, 评估开裂风险,通过坯料流入量, 评估起皱风险, 通过成形力参数, 评估起皱风险, 依据仿真结果, 优化零件数模, 再次进行仿真, 验证包含了潜在起皱的情况, 验证开裂情况, 验证减薄率, 验证回弹情况。
图2 拉深工序数模
图3 DC05材料参数设置
图4 毛坯曲线
图5 成形极限图(FLD图)
图6 零件坯料流入量(单位mm)
图7 模拟参数生成
图8 后轮毂包设计变更
图9 优化后仿真结果
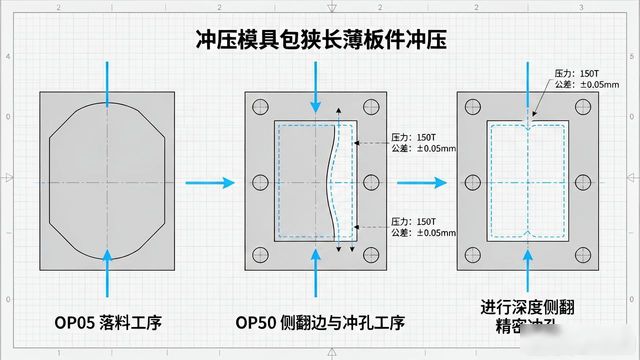
进行工艺方案制定, 依据仿真结果来确定冲压工艺路线, 对冲压方向、修边线、压力等参数加以标注, 进而形成完整工艺方案, 该方案涵盖 OP05 落料, OP10 拉深, OP20 修边与冲孔, OP30 翻边和整形以及侧修边, OP40 修边、冲孔、侧修边以及侧冲孔, OP50 侧翻边和冲孔。
模具结构进行设计的时候, 要依据工艺方案来完成拉深模的设计, 还要完成侧翻边冲孔模的设计, 要确定凸凹模之间的间隙, 要确定镶件所使用的材料, 也要确定通气的结构然后采用斜楔与滑块机构来达成侧翻边以及冲孔。
图11 OP10拉深模数模
图12 后轮毂包翻边结构
研究结果
经数模修改与再次仿真之结果为, 零件不存在起皱现象, 也不存在开裂情况, 其最大减薄率为百分之十七点六 (此数值小于百分之二十之上限), 最大回弹量为零点九三三毫米, 此满足狭长薄板件之成形需求;预估之拉深力为一千五百九十kN、压边力为八百kN、翻边力为三百六十七kN, 一模两件之成形力值需要加倍, 以此对机床选型提供依据。
进行拉深模的设计, 采用要铸造的模座藉此减轻质量, 还要提升刚性才行, 而上模座当中镶入22个Cr12MoV凹模镶件这儿, 下模座安装了需要安装GM241铸造凸模呢, 压料板里镶有26个Cr12MoV压料镶件, 另外凹模设计有φ6 mm通气孔是为了能够避免真空粘连, 去计算出单边间隙z。
侧翻边冲孔模进行设计, 它集成了如侧面翻边、底平面冲孔以及钢印标识这样的功能, 采用了斜楔驱动滑块和侧压料块的结构, 以此解决C形半封闭结构翻, 边之后取件所存在的难题, 其动作流程十分顺畅, 能够满足复合成形的需求。
可有效控制狭长薄板件起皱、开裂与回弹的, 是所制定的6 道工序冲压方案与复合模具结构, 其在工艺与模具适用性方面,成形质量稳定, 符合批量生产要求。
未来展望
后续能够依据试制零件的实际检测数据, 进一步促成模面回弹补偿参数的优化, 以此实现零件精度的跃升;能够致使多工序集成与自动化连线生产适配设计得到深化, 进而达成生产成本的降低;与此同时能够把该工艺以及模具设计方法扩展至更多汽车复杂覆盖件领域, 驱动汽车冲压模具设计朝着数字化与精细化方向发展。







