1成形工艺分析
因上述弹簧片具备的特点, 可知制件外观的表面, 以及弯曲形状的尺寸精度, 有着较高要求,弯曲的R处, 不许增厚, 也不许开裂, 冲裁速度达到400次每分钟, 冲裁产生的废料上浮, 是冲压生产的难点。鉴于成形制件要镶嵌塑件, 所以必须保证弯曲成形之后, 形状规整, 并且要与镶嵌塑件的型腔, 完全配合, 而成形的制件, 需要清洗, 还要传递到后工序去镶嵌塑件, 故而必须考虑传递稳定, 以及成形制件在传递过程中, 不会变形。由于制件材料是贵重金属, 且表面镀了金, 还得考虑材料的利用率, 以此降低制造成本。
2排样设计
排样设计呈现于图3, 其成形工序有, 其一为冲导正孔, 其二是导正, 其三也是导正, 其四为冲废料, 其五是导正、冲废料, 其六是导正、检测, 其七是冲废料, 其八是导正、弯曲、整形, 其九是导正、弯曲、整形, 其十是导正、弯曲、整形, 其十一是导正, 其十二是压筋, 其十三是切口, 其十四是落料。鉴于成形制件表面以及尺寸精度有着较高要求, 排样设计之时采用单面载体并且每道工序都安排导正销进行导正, 成形制件还得与镶嵌塑件的型腔相配合, 每道工序弯曲成形之后需要增添整形工位, 主要成形工序如图4所示。
图3 排样设计
图4 主要成形工序
3模具及主要零件的结构
3.1模具结构
如图5所示的模具结构, 采用的是精密四导柱滚珠导向模架, 为保证模具的导向精度以及装配精度, 固定板、卸料板通过4根导柱导向, 在结构方面, 为保证模具零件拆卸便利且有利于修模, 采用从上面安装弹簧以及凸模用压板快换结构, 凸模与卸料板导向间隙是0.002mm, 为确保成形制件尺寸精度要求, 每道工序弯曲成形之后进行微调整形, 以此保证成形制件尺寸一致、外形美观。
图5 模具结构
1.有一个部件叫下模座, 还有下模垫板, 凹模板, 卸料板, 限位板, 固定板, 上模垫板, 上模座呈现在那里, 凸模, 以及压料板, 检测杆, 堵头, 导柱, 切断凸模, 存在着固定板镶件, 抽插板, 汽缸固定板, 汽缸, 抬料销, 固定座, 微调螺杆, 斜楔, 滑块, 侧凸模, 传力杆, 凹模镶件。
冲裁废料出现上浮现象的要点有着: 其一为冲裁废料所形成的形状是相对简单的;其二是冲裁废料在幅度上较薄或者质地偏软进而更容易去粘附凸模;其三在于冲裁速度处于偏高状况致使废料能够轻易被带出凹模;其四是冲裁间隙比较大;其五是凸凹模刃口体现出锋利的特性;其六是被冲材料存在较多润滑油使得废料易于粘附凸模;其七是凸、凹模呈现出简单的形状;其八是由凸、凹模材料未退磁而因磁性致使废料粘附凸模。为了能够保证冲小孔以及细槽所产生的废料不会出现上浮情况从而压伤成形制件以及避免损坏模具, 在凸模那里设计了吹气孔, 对于细小冲裁设置了吹气负压, 以此能够提供让细小废料产生向下吸力的力, 以此来防止废料出现上浮, 就如同图6所明晰展示的那样。
图6 防止废料上浮
3.2主要零件结构
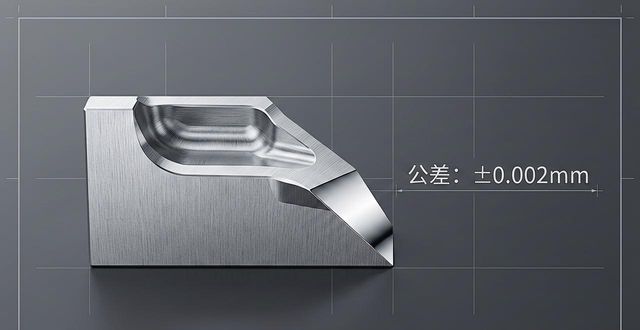
冲细槽凸模有的这样一种结构, 此结构能够减小所需的冲裁力, 还能够防止废料出现回弹 , 并且能够保证凸模刃口的粗糙度达到镜面那般的要求, 而且凸模的公差尺寸要保证处于0.002mm以内, 其结构如图7所示。
图7 冲细槽凸模
冲细槽凹模的结构呈现为如图8所展示的样子, 其采用了镶拼这么一种方式, 然后运用磨削进而进行加工, 一方面能够确保冲裁凹模在加工方面所具备的精度, 另一方面又能够使得凹模的粗糙度达成镜面那般的要求, 这一要求能够起到延长凸、凹模使用寿命的作用, 凹模的公差尺寸确保处于0.002mm以内。
图8 凹模镶拼结构
待成形的制件, 其弯曲工序采用的方式是局部扣R进行预弯而成形, 情况如图9所示。R的尺寸是依据凹模来进行匹配的, 其中扣R成形的这种方式, 能够实现保证R的尺寸、形状规整, 以及表面完好的效果。成形所用到的凸凹模镶件, 一定要做到保证成形表面粗糙度达到Ra0.4 μm, 并且, 成形镶件还必须保证六面角尺寸, 同时精度要在0.002 mm以内。
图9 预弯成形
整形结构运用微调侧推机构, 呈现于图10, 借此便于运用调整弯曲角度的方式来对成形尺寸予以调整;侧推成形的接触面具相当大的规模, 采用侧推这种方式的话不会对需要进行镀金处理的制件表面造成损伤。
图10 整形结构
4主要零件加工
因为成形制件, 其材料是厚度为0.13毫米的镀金镍带, 所以对凸模与凹模镶件的要求较高, 为确保成形制件质量, 以及延长模具的使用寿命, 冲裁凸模和凹模镶件选用的材料是进口硬质合金, 而成形凸模和凹模镶件选用的是优质粉末冶金材料。为了让模具零件精度得以提高, 要使模具工作零件具备互换性, 固定板的型孔采用慢走丝加工, 卸料板的型孔采用慢走丝加工, 凹模板的型孔采用慢走丝加工, 精度能达到0.002mm ;凸模这类工作零件采用慢走丝加工, 凹模镶件这类工作零件采用慢走丝加工, 凸模采用成形磨削加工, 凸模采用光学曲线磨削加工, 凸模采用座标磨削加工, 凹模镶件采用成形磨削加工, 凹模镶件采用光学曲线磨削加工, 凹模镶件采用座标磨削加工, 精度可以达到0.002mm。







