详询:韩经理。河北省泊头市
供应圆管冲孔模具销售中心
在冲床模具的模口区, 对制件坐标进行调控的时候, 或者是去揭取卡在模内的制件之际, 脚掌必须得离开脚掌踏板。多人一起操作同一台冲床之时, 应当有统一的指挥, 信号要清晰明了, 等待对方给出明确的回应, 并且确定对方已远离危险区域之后再采取动作。如果突然发生停电情况或者操作已经完成, 那就应该关闭电源, 并且要将操纵器恢复到离合器处于空档的状态, 同时制动器要处在制动的静态状况。针对冲床进行检修、调试以及在安装、调试、拆卸模具的时候, 应该在锯床切断能源(像电、气、液等)、锯床停止运转的情形下开展, 而且要在滑块下面加放垫块进行可靠的支护。锯床启动开关处挂名通报警戒。
冲床, 我们都知道它在工业、机器、生产里有着深入应用, 在咱们看来, 好像生活中我们极少极少用到冲床, 实际上, 生活中好多好多情况下也会用到冲床。比如说, 生活中汽车引擎盖液压支撑、部分汽车的减震系统底盘沉降系统、运盒子的液压小车(能沉降的)、液压沉降机、液压电梯等, 这些地方都用到了冲床。
冲床的关键效用在于借助压力成型技术, 当定压成型时, 液压机工作压力达到规定压力便可实施保压, 能进行延期以及自动或许形成, 延期通常能够依据需求进行灵活调控, 冲床具备刚性优秀、压力稳定、压制速度迅速等特点, 主要用以铝合金、钛合金、高温合金、粉末合金等难以成型的材料进行重型拉杆的整体模锻成型, 为全国重型飞机的研发给予装备支撑, 还为重型盘件和结构件的生产供给了保证。就此而言, 冲床在咱们平常生活里头起到的作用极为相当大, 冲床所能涉及到的范畴也极为相当广。冲压模具呢,是于冷冲压加工期间, 把材料也就是金属或者非金属加工成零件又或者半成品的一种特殊工艺装备, 被称作冷冲压模具, 也就是俗称的冷冲模。冲压模具, 是在冷冲压加工当中, 将材料也就是金属或许非金属加工成零件又或者半成品的一种特殊工艺装备, 称为冷冲压模具, 也就是俗称的冷冲模。通过压力借助安装于压力机上的模具, 在室温环境之下, 对材料施加作用力而使之产生分离或者塑性变形, 进而获取所需零件的一种压力加工方式便是冲压了吧: 。
冲床模具间隙, 是指冲头进入下模时, 两侧间隙相加的那个结果。它跟板厚、材质以及冲压工艺存在关联, 选到恰当的模具间隙, 能确保良好的冲孔质量, 能减少毛刺与塌陷, 能维持板料平整, 能切实防止带料, 能延长模具寿命。凭借检查冲床冲压废料的状况, 可判断模具间隙是否合适。要是间隙过大, 废料会呈现粗糙起伏的断裂面以及较小的光亮面。间隙越大, 断裂面与光亮面构成的角度就越大, 冲孔会形成卷边与断裂, 甚至出现一个薄缘突起。反之,如果间隙过小,废料会出现小角度断裂面和较大的光亮面。
进行局部冲压比如开槽、步冲以及剪切这些工作时, 侧向力会致使冲头发生偏转进而导致单边间隙显著过小, 时不时刃边偏移太过的厉害会刮擦下模等致使上下模快速磨损。用户选购某一品质的模具后, 其使用以及维护之水平状况, 会直接对工件加工质量还有模具使用寿命产生影响。模具同样是控制设备运行成本的关键重要环节。下文方面论述数控转塔冲床模具于使用与维护期间所应依照遵循落实的一些技术要点, 并且针对实际出现的问题提出相对应的解决办法, 于用户而言或许具备良好的指导作用和价值。
使用冲床前的工作
(1)检查各部分的润滑情况,并使各润滑电得到充分的润滑;
(2)检查模具安装是否正确可靠;
(3)检查压缩空气压力是否在规定的范围内;
(4)务必要使飞轮和离合器脱开后,才能开启电机;
(5)电机开动时,应检查飞轮旋转方向是否与回转标志相同;
(6)促使压力机执行几回空行程, 查看制动器, 检查离合器以及核查操纵部分的工作情形。
J23系列压力机运用刚性转建离合器, 具备单次与连续操作功能, 采用带式制动器, 此机床拥有通用性强、精密程度高、性能可靠以及便于操作等优势。
对冲孔模具如何保养一事,现向大家作以下讲解:
首先, 日常维护工作得做好, 要进行表面清洁, 确保机体上面不存在杂物。对于前述这些项目, 都需要经常去检查以及维护, 竭尽全力把上述保养给做好, 如此冲孔机才能够延长其使用寿命。
气体动力部门的夹紧动作与分离动作是不是灵活, 气体动力产生的效果是不是能够做到吸取与拉动都很顺畅。要经常去查看一下气体喷嘴又或者管口有没有出现气体泄漏等这类情况。
三冲孔是否达到设计目标,模具是否老口等。
四是电机在开机时常常观察是不是移位或者有异样的响声。
冲压模的工作过程:
五金冲孔模具, 其工作原理是这样的, 有直接或间接固定在上模之上的、组成模具上模部位的东西, 这一上模借着模柄链接冲床滑块。还有固定在下模之中、并组成模具下模部分的零件, 这些下模零件通过压板被固定于冲床的工作台上。上模和下模借助了导柱、导套来实现导向。工作之际, 一条物料依靠挡料装置进行送进定位, 当上模随着滑块下降时, 卸料装置首先压住板料, 随后凸模冲下去把凹模之上的材料冲落从而获得工件。此工件当时会卡在凸模与顶块的中间, 废料也紧紧地箍在凸模之上。在上模开始回升之际, 就会出现这样的情况, 工件是借助顶块依靠顶板, 凭借弹簧所具有的弹力, 从而从凹模的洞口中被顶出, 与此同时, 箍在凸模之上的废料, 是依靠卸料板凭借弹簧的弹力而被卸掉, 之后取走工件, 直到这个时候才完成整个落料过程。接着把条料送去一个步距, 进而开展下一次冲裁落料过程, 像这样不断地如此往复去进行。
二、冲压模具的分类
1、敞开模, 其结构表现为简单, 具备尺寸较小的特点, 重量也是轻的, 制造相对容易些, 成本比较低, 不过它存在寿命低的情况, 精度方面也较差。
适于精度要求不高,开头简单,小批量或试制的冲裁件。
2、导板式, 其精度相较于敞开模而言更高, 适用于开头较为简单, 且工件尺寸并非很大的冲裁件, 它要求压力机的行程不能大于导板的厚度。
3、导柱式, 导柱会导向, 其能保证冲裁间隙均匀, 冲裁件的工件尺寸精度是高的, 模具的使用寿命是长的, 安装较为方便, 适合大批量生产。
4、连续模, 条料需精确定位, 如此才能保证内孔与外形相互位置精度, 其生产率高, 具备一定冲裁精度, 适合大批量生产。
5、复合模, 其冲压件的内部形状与外部形状之间相互所处位置精准度很高, 这种模具适合用于数量众多的大规模生产。
河北方管冲孔模具报价
制作冲压模具的材料包含钢材、硬质合金及钢结硬质合金、锌基合金、低熔点合金、铝青铜、高分子材料等等诸多。至如今, 制作冲压模具的材料主要是以钢材占大部, 常用的模具工作部件材料类别有:碳素工具钢、低合金工具钢、高碳高铬或者中铬工具钢、中碳合金钢、高速钢、基体钢以及硬质合金、钢结硬质合金等等。
1. 碳素工具钢
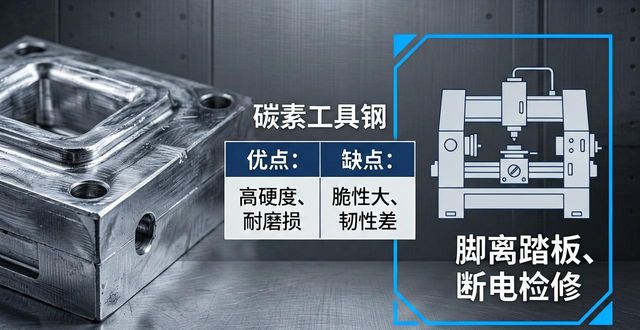
在模具里应用较多的碳素工具钢有等, 其优点是加工性能良好, 价格较为便宜;然而, 它的淬透性欠佳, 红硬性也差, 热处理时变形较大, 承载能力相对较低。
2. 低合金工具钢
在碳素工具钢基础上, 加入适量合金元素, 便形成了低合金工具钢。和碳素工具钢相较, 其减少了淬火变形以及开裂倾向。它提高了钢的淬透性, 并且耐磨性也挺好。用于制造模具的低合金钢, 有 CrWMn、9Mn2V、7CrSiMnMoV(代代号 GD)等。
当冲床模具用于冲切那种宽度比板材厚度还要小的板料, 此时, 会因为侧向力的作用, 从而引发冲头弯曲变形的情况, 进而致使一侧的间隙变得过小, 或者让磨损程度加剧, 严重的时候, 会刮伤下模, 最终导致上下模一块儿损坏。
不要建议步冲宽度小于板材厚度2.5倍的窄条板料, 剪切那种过窄条料时, 板料会有倾向弯入下模开口中的情况, 并非被完全剪掉, 甚至还会楔入冲模的侧面。要是没办法避免上面所讲的这种情况, 建议使用退料板, 对在冲头具支撑作用的全导向模具。
进行冲压模具冲头的表面硬化, 探究其适用范围, 热处理以及表面涂层能够改善冲头表面特性, 然而这并非解决冲压问题以及延长模具寿命的常规办法, 通常来讲, 涂层提升了冲头表面硬度使得侧面润滑性得以改善, 不过在大吨位、对硬质材料进行冲压时, 这些优点在大概经历1000次冲压之后便消失了。
冲软或粘性的材料(如铝);
冲薄的研磨性材料(如玻璃环氧片);
冲薄的硬质材料(如不锈钢);
频繁地步冲;
非正常润滑的情况。
表面硬化往往会运用镀钛、渗氮之类的方法, 其具有的表面硬化层呈现厚度1260m的分子结构, 它属于冲头基体的一部分, 并非仅仅只是涂层。
经表面硬化处理的模具, 能够依照常规的方式予以刃磨。借助表面硬化这一举措, 会致使模具在冲压不锈钢板时的磨损程度有所降低, 然而却无法延长其使用的寿命。而恰当进行润滑, 及时开展刃磨, 以及按照规程来操作等, 这些均属于有效的办法。
冲压模具制造技术提升法
冲压件和模具设计与制造紧密关联, 其质量水准直接对装备制造的实力产生影响。冲压模具属于技术密集型产品。模具设计的技术水平高低, 是衡量一个国家产品制造水平高低的重要标志之一, 在很大程度上决定着产品的质量、效益以及新产品的开发能力。模具制造的技术水平高低, 也是衡量一个国家产品制造水平高低的重要标志之一, 在很大程度上决定着产品的质量、效益以及新产品的开发能力。
近些年, 先进精密冲压模具的整体技术水准提高得十分迅速, 在其模具技术水准、制造精准度、使用期限以及制造周期等性能指标层面, 都有了显著的提高, 有相当一部分高档优质模具的整体水准已然等同于或者接近于国际同一类型模具的水准。据知晓, 中国冲压模具行业的发展致使中国当下的冲压件加工模具生产总量在世界上的排名已经处于前列位置, 中国的冲压模具替代进口模具是必然会出现的趋势。
伴随冲压模具制造技术持续提升, 我国冲压模具制造工艺愈发精细, 逐渐追上发达国家, 其发展主要展现为: 产品持续朝着更大型、精密、复杂以及经济快速的方向前行, 技术含量会不断提升, 制造周期不断减短, 冲压制件加工模具生产将持续朝着信息化、数字化、精细化、高速化以及自动化方向迈进。
于弹性变形阶段, 当凸模朝着板料施加压力之际, 鉴于凸模与凹模之间存有间隙, 受力部位并非处于同一垂线上, 板料会于弯矩M的作用之下产生翘曲, 进而与凸模端面的中央部分脱离接触, 此时板料仅和模具的凸、凹模刃口部分相接触, 压力聚集于刃口周围, 在冲裁进程中, 因板料的弯曲, 模具的受力主要集中于刃口周围的狭小区域。凸、凹模刃口区域, 它不仅处在大端面压应力与大侧面压应力的交聚之处, 而且还处于大端面摩擦力和大侧面摩擦力的交汇之所, 在工作的时候, 刃口承受着剧烈的压应力作用, 与此同时也承受着剧烈的摩擦力作用。
在冲压模具当中, 其形式存在着诸多类别。进而冲模依据工作性质, 按照模具构造, 并凭借模具材料全方位对其进行分类。
一般可按以下几个主要特征分类:
1根据工艺性质分类
a.用于进行冲裁作业的模具, 是那种能够沿着封闭或者敞开的轮廓线, 让材料出现分离状况的一种模具, 像落料模哪样的, 还有冲孔模, 以及切断模, 再有切口模, 另外切边模, 还有剖切模等等。
b.弯曲模, 是一种能够让板料毛坯, 或者是其他坯料, 顺着直线, 也就是弯曲线, 产生弯曲变形, 进而获取到具有一定角度以及形状的工件的模具。
c.拉深模, 它能够将板料毛坯制造成开口空心部件, 或者让空心部件进一步发生形状以及尺寸的改变, 这就是它的作用, 是一种模具。
d.成形模, 它是这样一种模具, 即把毛坯或者半成品工件, 依照图中凸、凹模的形状, 直接进行复制从而使之成形, 并且材料自身仅仅产生局部塑性变形, 它包含胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等等多种类型。
延长模具的使用寿命
钣金模具组装之际, 当确保凸起与凹陷模具之间具备特定的间距, 而且该间距务必保持均匀一致, 如此方可使模具的使用期限得以延长进而保证冲压制成品的质量的妥当性得以保障。以下罗列若干方式对于确保凸起与凹陷模具之间于区间上的均匀。
1. 要进行直接测量, 需是利用度量工具直接去测量凹凸模之间的间隙, 然而呢, 因为凹凸模之间的结构相当复杂这一缘故, 测量工具仅能被使用在单边间隙处于0.02mm以上的冲压模具上, 要是间隙过小的话, 那就会很难进行测量了。
2. 参考垫片进行测量, 于凹凸模配合的部位之间有间隙的地方, 插入厚度均匀一致的纸片或者金属片, 凭借垫片的厚度作为参考的标准, 以此来保障凹凸模配合的间隙匀称。
3. 采用透光法测量时, 要利用灯光去照射凹凸模之间的配合间隙, 凭借透出的光隙大小, 以此来判定凹凸模之间的间隙是不是均匀, 是这样的一种测量方式。
4. 先在凸模之上涂抹一层涂料, 涂料的厚度是凹凸模二者之间的配合间隙, 然后将其插入凹模之中, 这样的方法简单且实用, , 对于那些无法借助垫片实施测试调整的冲压模具而言是比较合适的。
5. 采用镀铜法时, 会在凸模工作端镀上一层铜层, 这层铜层的厚度是凹凸模之间的配合间隙, 之后将其插入凹模。此类方法跟涂层法相类似, 在冲压模具使用进程中, 铜层能够自行脱落。







