钢板在进行冲压这个过程的时候,最为常见的那个问题,便是冲压出现开裂这种情况了。而其中所涉及的原因是相当复杂的,有可能是在材质选取方面出现了不合适的状况,或者是性能方面存在波动幅度特别大的问题,有可能是冲压工艺本身不合适,也存在有可能是属于模具那方面的各种问题等等。
借助今天的一个冲压开裂实例的剖析,对冲压开裂的缘由展开初步的探究。
1. 问题描述:
零件材质:HC340/590DP;
料厚:1.6mm;
一开始,原材料生产处于稳定状态,不过存在一定的废品率。之后呢,为了降低成本,就更换成另外一个钢厂所提供的材料,然而废品率却大幅度地增加了。并且,零件有局部区域出现了开裂的情况。就像下面所展示的图片这样。
2. 原因分析:
能够想到的最有可能的缘由便是材料替换,还有材料性能存在差异,不同厂家同牌号的材料,以及同一厂家不同批次的材料,它们在性能方面都会有不小波动。去观察开裂的区域,会发现都是处于产品成形深度比较深,立壁角度比较立,产品上下圆角比较小的,成形风险相对较大的区域啦。产品自身的成形安全系数本就比较低。现场的生产条件,模具的状态以及材料的波动,这些情况都会致使制件出现开裂现象。
3. 原因确认:
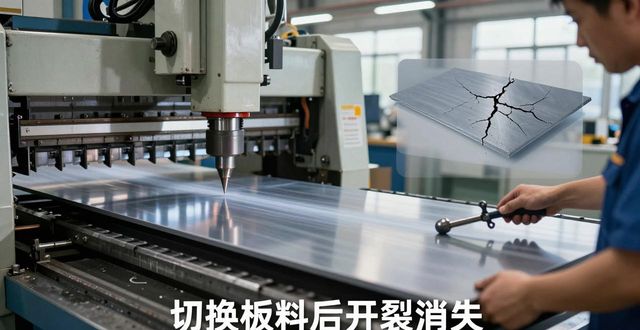
针对制件开裂,其产生缘由繁杂多样,我们要有的放矢地对这些原因展开排查、予以确认。于现场,在维持相同成形状态基础上,将其切换为原本的板料去实施冲压作业。若开裂状况能够得以解决,那么便可基本断定是因材料性能波动所引发的开裂。
4. 解决方案:
依托图片观察,制件所呈现的开裂状况微小,据此推断,该开裂现象是在制件成形过程临近结束,仅剩最后几毫米阶段方才产生的。由此能够明确判定,因材料切换而引发的开裂问题具备得以解决的可能性。若不实施材料切换操作,那么相应的解决方案侧重于对模具以及冲压条件进行优化。
(1) 降低成形的压料力或是压边力。
(2) 外面有拉延筋时,考虑将拉延筋圆角做大,降低进料阻力。
(3) 对凸凹模得表面施以推光处理,且要依据后面的生产状况定期来维护,还要进行清洁。
(4) 产品均存在一定公差,于不影响制件搭接的情形下,能够适当将模具的上下圆角予以放大。当处于不确定搭接状态之际,能够向客户提出产品更改一申请以进行确认。







