于现代制造业里,冲压模具做设计以及制造,对产品质量乃至于生产效率而言,起着极其关键重要的作用。其中呢,冲压模具侧修边侧冲孔设计,是极为复杂且关键的一项技术。
一、冲压模具侧修边侧冲孔的基础设计要素
冲压模具侧修边侧冲孔设计其第一步是,借助截面来找寻斜楔的安装高度与位置,这得精准明确冲头及凹模镶套的位置还有角度,依据冲头固定座的尺寸去挑选适宜的斜楔滑块工作面,以此来确定斜楔的型号,在确定斜楔的摆放角度跟位置之际,要全面考量冲头固定座的位置以及模具的整个结构。
挑选冲头固定座的安装办法同样关键,从力学平衡这一角度着手,理想化的安装办法是把冲头的受力点尽可能把控在斜楔滑块的中心部位,以此确保模具在工作进程里的稳定性以及精度,然而在实际情形当中,或许得依据具体的空间还有受力状况来灵活布置固定座的安装办法,明确了冲头固定座的固定角度,也就能够大概确定斜楔在模具座上的平面位置,与此同时,为了利于制造以及维护,应当尽可能保证斜楔的安装高度和平面坐标尺寸为整数。
二、标准斜楔模设计中的关键考虑因素
在标准斜楔模设计当中,斜楔行程已然固定,故而要充分考量诸多事项。对于普通倾斜斜楔而言,其工作部分在下模上固定,所以要保证制件送取顺利。它的行程不但要满足凸缘边缘宽度,还要满足凸缘斜楔修边或者冲孔、翻边的距离,并且要预留一定安全余量。在自动化冲压时,预留30mm较为适宜;人工操作时,则应预留50mm。
吊装斜楔滑块行程方面,要考虑凸缘到斜楔修边,还要考虑凸缘到斜楔冲孔,也要考虑凸缘到斜楔翻边的距离,并且要预留20mm的余量。除此之外,吊装斜楔要考虑在滑块上安装的工作组件,是否会对压料芯的装配造成影响,还要考虑是否会对压料芯的拆卸造成影响,同时要考虑斜楔与压料芯之间,是不是有足够空间用于研磨。
三、废料处理与压料器的选择
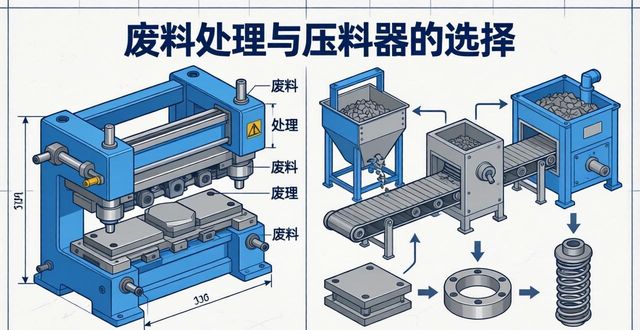
冲压模具设计时有个环节不可忽视,那就是废料处理。废料过孔应尽量开大些,目的是防止废料堵塞。侧冲孔的废料等必要情况时,要添设顶料装置。铸件上的废料滑板过孔,得充分考量废料旋转后的最大尺寸宽度。要是废料过长,那就增加废料刀,以此提升废料滑出的顺畅程度以及模具强度。
有一些情形之下,像是为让废料一片一片地滑落,以及控制废料下落状貌等,就得运用弹性顶料销凸(凹)模。倘若废料存在反弹情况,能够借由增大刀口入模量或者安装废料顶出装置予以解决。要是废料排除侧没有空位,要把它转化成直角方向垂直落下,并且保证垂直孔径最小是冲孔直径的2倍。在两侧同时进行冲孔时,还得增添分料销。
这标准斜楔模的压料器,主要存在三种类型,分别是上压料芯,斜楔侧压料芯,还有侧压料与正压料共用。上压料芯,其压紧力是比较大的,适用于那种接近垂直壁面,并且靠近侧壁端面的情形。而斜楔侧压料芯以及侧压料与正压料共用的这种方式,它们各自都有着优点和缺点,得依据具体的零件形状以及工艺要求来做选择。
四、斜楔的定位、防侧向力及导向精度
主要存在销定位与键定位这两种斜楔的定位方式,在一侧当出现侧修边、翻边并且料厚比较厚的状况下,要采取像增加导向装置这样的防侧向力措施,鉴于斜楔模对于导向有着较高要求,特别是针对有侧冲孔以及侧修边的模具,一般会采用导柱加箱跟的导向模式,压料芯通常借助导板进行导向,要是存在特殊要求,也能够增加导柱进行导向,为提升压料器的导向精度,还能够在压料芯与下模之间设计增加锥型定位器,同时,压料器的行程应当大于冲头进入压料器的长度,以此来防止冲头折断。
总归来讲,冲压模具侧修边侧冲孔的设计,属于一个具备综合性的技术课题范畴,在此之中,要综合去考量多个不同的因素,这涵盖了模具的结构方式,零件呈现出的具体形状,工艺方面所规定的要求,还有废料的处理等方面。唯有在整个设计过程里,将这些诸多因素予以充分的考虑,并且施展运用合理的设计方案以及先进的制造技术,才能够制造做出精密程度高、生产效率高、具备高稳定性的冲压模具,进而满足现代制造业所提出的需求。







